 简体中文
 English
 русский
 Español

Hogar / Noticias / Noticias de la industria / Tipos de laminación del núcleo del motor: acero, espesor, apilamiento y revestimiento
Tipos de laminación del núcleo del motor: acero, espesor, apilamiento y revestimiento
Tipos de laminación del núcleo del motor: lo que realmente cambia el rendimiento
La calidad del acero, el espesor de la chapa, el método de apilado y el recubrimiento son las cuatro palancas detrás de cada tipo de laminación. Cada uno intercambia eficiencia con costo, rigidez, ruido o tasa de desperdicio, y el intercambio se liquida en el dibujo en lugar de en la celda de prueba.
Un tipo de laminación implica cuatro decisiones, no una
Pida a dos estampadores que coticen el mismo dibujo del estator y podrá recibir dos núcleos que miden idénticamente en el contorno y se comportan de manera diferente dentro de la máquina. La razón es que un tipo de laminación no es una única opción. Son cuatro, y las citas rara vez explican los cuatro en el mismo idioma.
Las cuatro variables que definen el tipo:
- Grado de acero — contenido de silicio, familia de aleaciones y si la lámina está totalmente procesada o semiprocesada.
- Calibre — desde 0,65 mm hasta 0,10 mm, elegido en función de la frecuencia eléctrica y no en contra de la costumbre.
- Método de apilamiento — entrelazado, soldadura, unión adhesiva, remachado o una pila suelta sostenida por placas de sujeción.
- Geometria — un único punzonado completo, arcos segmentados o capas superpuestas con costuras rotadas.
El calibre y el método de apilamiento causan la mayoría de las sorpresas. Pasar de acero de 0,50 mm a 0,35 mm, o de entrelazar a unir, generalmente desplaza la pérdida de hierro a lo largo de una banda más ancha que cambiar entre dos grados nominalmente similares del mismo espesor.
Grados de materiales detrás de los principales tipos de laminación
El acero debajo de una laminación establece su techo. El acero al silicio no orientado domina las máquinas rotativas porque sus propiedades magnéticas son ampliamente uniformes en todas las direcciones de la lámina, lo que se adapta al flujo giratorio de un estator o rotor. El acero de grano orientado conlleva menores pérdidas a lo largo de la dirección de laminación, pero es sensible a la dirección, por lo que pertenece a los transformadores y sólo en raras ocasiones a un núcleo giratorio.
Alrededor de esas dos familias se encuentra el menú que la mayoría de los compradores eligen:
- Acero al silicio estándar no orientado, 2,5–3,5 % de silicio – bombas, ventiladores, electrodomésticos y accionamientos industriales en general, donde el coste por kilogramo domina la decisión.
- Grados con alto contenido de silicio y silicio-aluminio — mayor resistividad y menor pérdida por corrientes parásitas, compensadas con fragilidad y desgaste más rápido de la matriz.
- Aleaciones de níquel-hierro — muy alta permeabilidad y bajas pérdidas con baja densidad de flujo; motores de precisión y de instrumentos en lugar de tracción.
- hierro cobalto — la mayor densidad de flujo de saturación disponible en forma de lámina, reservada para máquinas donde el volumen y la masa son críticos.
- Hoja semiprocesada versus hoja completamente procesada — el acero semielaborado sólo alcanza sus propiedades magnéticas finales después de un recocido descarburante en el estampador, lo que lo descarta para pilas unidas o recubiertas que no pueden sobrevivir a ese ciclo.
| familia de materiales | Calibre típico | donde cabe | Compensación aceptada |
|---|---|---|---|
| Acero al silicio estándar no orientado | 0,50–0,65 mm | Bombas, ventiladores, electrodomésticos, accionamientos industriales en general. | Menor costo por kilo, mayor pérdida una vez que aumenta la frecuencia |
| Acero no orientado de calibre fino | 0,20–0,35 mm | Tracción EV, servo, husillos de alta velocidad. | Menor pérdida por remolinos, mayor costo unitario, desgaste más rápido del punzón |
| Alto contenido de silicio o silicio-aluminio | 0,20–0,35 mm | Máquinas alimentadas por inversor y de alta frecuencia. | Pérdida muy baja, lámina quebradiza, difícil de soldar |
| Aleación de níquel-hierro | 0,05–0,35 mm | Motores de precisión, de bajo flujo y de instrumentos. | Excelente permeabilidad, alto precio, sensible al estrés. |
| hierro cobalto | 0,15–0,35 mm | Máquinas con limitaciones de peso y espacio | Máxima saturación, mayor coste, base de suministro limitada |
Espesor: la variable que debe seguir a la frecuencia
El calibre es la variable que se copia con mayor frecuencia de un programa anterior y que se vuelve a verificar con menor frecuencia. La pérdida por corrientes parásitas clásicas aumenta con el cuadrado del espesor de la lámina, por lo que al bajar de 0,50 mm a 0,35 mm se elimina aproximadamente la mitad de ese componente, y al aumentar a 0,27 mm se elimina alrededor del setenta por ciento. La pérdida por histéresis no cae de la misma manera, razón por la cual la ganancia real es siempre menor de lo que sugiere la figura de la ley cuadrática.
- Máquinas alimentadas por red a 50 o 60 Hz — 0,50 mm es la opción estándar y 0,65 mm todavía aparece en motores pequeños y económicos.
- Accionamientos industriales alimentados por inversor — 0,35 a 0,50 mm, dependiendo de la ondulación de conmutación que transporta la corriente del devanado.
- Motores de tracción para vehículos eléctricos — 0,25 a 0,35 mm, ocasionalmente 0,20 mm cuando la frecuencia fundamental es alta.
- Máquinas de alta velocidad y alta frecuencia. — 0,10 a 0,20 mm, generalmente unidas con adhesivo porque la lámina delgada no tolera el entrelazado.
Un acero más delgado no es automáticamente una mejor laminación. El recubrimiento ocupa una mayor proporción de la pila a medida que el calibre disminuye, por lo que el factor de apilamiento disminuye de aproximadamente 0,96 a 0,50 mm a aproximadamente 0,90 a 0,93 a 0,20 mm, y parte del ahorro de pérdidas se amortiza en un núcleo más largo. Las láminas delgadas también se rebaban más rápido, se manejan peor en la línea de prensa y multiplican el número de piezas en cada pila.
Métodos de apilamiento: donde los tipos de laminación realmente divergen
Acero idéntico, calibre idéntico, junta diferente y una diferencia mensurable en pérdida, rigidez y ruido. Cada conexión mecánica entre laminaciones crea un pequeño camino eléctrico a través del aislamiento, y ese camino es precisamente lo que la laminación pretende evitar.
| Método | Efecto sobre el aislamiento | Comportamiento mecánico | Posición de costos | Uso típico |
|---|---|---|---|---|
| Enclavamiento: muesca en V, hoyuelo, cola de milano | Cortocircuito local en cada articulación. | Buena rigidez en el plano, moderada en torsión. | Más bajo | Núcleos de ventiladores, bombas y electrodomésticos de gran volumen |
| Soldadura láser o TIG | Cortocircuito concentrado a lo largo de la costura. | Alto, adecuado para pilas de rotores | Bajo a medio | Accionamientos industriales, estatores medianos y grandes. |
| Unión adhesiva mediante revestimiento autoadhesivo | Efectivamente ninguno en toda la pila | Alto, con amortiguación útil | Medio a alto | Tracción EV, servomotores y máquinas silenciosas. |
| Remache, perno pasante o llave | Concentrado en el sujetador | Muy alto, tolerante a grandes diámetros. | Medio | Núcleos eólicos, ferroviarios y de grandes generadores |
| Pila suelta con placas de sujeción | Ninguno hasta que la carcasa lo sujete. | Establecido por el marco en lugar de la pila | Medio | Prototipos y construcciones de bajo volumen. |
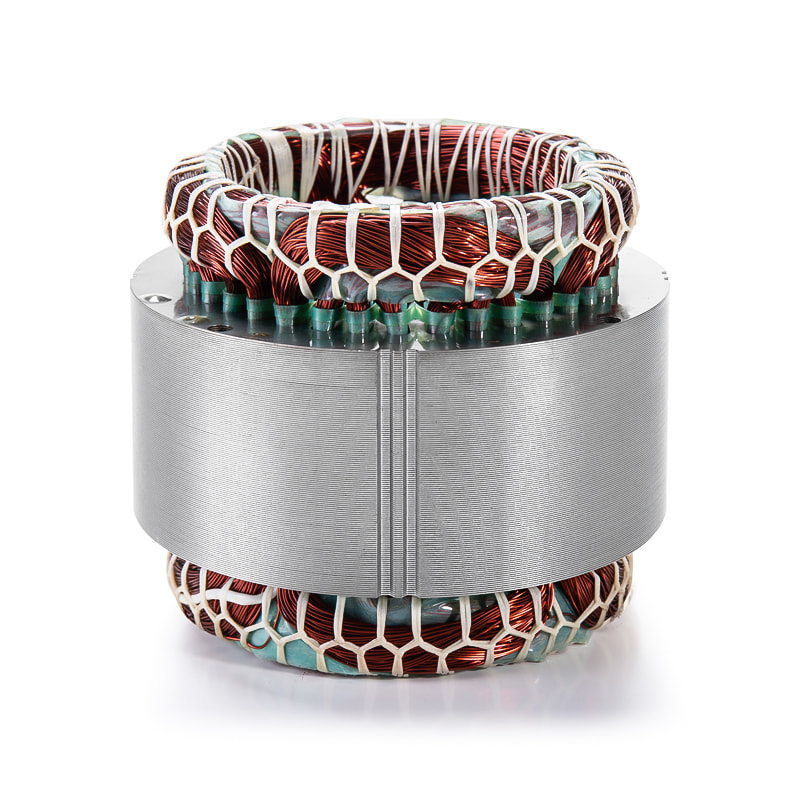
La soldadura es el compromiso más común: rápida, barata y fuerte, pero el cordón de soldadura satura localmente y une el recubrimiento entre las láminas. Mantener bajo control el número de soldaduras y la longitud del cordón es una decisión de diseño con un objetivo de pérdida adjunto, no una preferencia del taller. La unión va en sentido contrario, preservando la resistencia interlaminar y agregando amortiguación que se manifiesta como un menor ruido transmitido por la estructura, a cambio de una prensa de curado, un perfil de temperatura controlado y más disciplina de manejo.
Cada hoyuelo de interbloqueo, cordón de soldadura y remache es un pequeño cortocircuito entre láminas. La pregunta nunca es si la articulación cuesta la pérdida, sino si la rigidez que adquiere vale la pérdida que cuesta.
Pilas redondas, segmentadas y rotadas
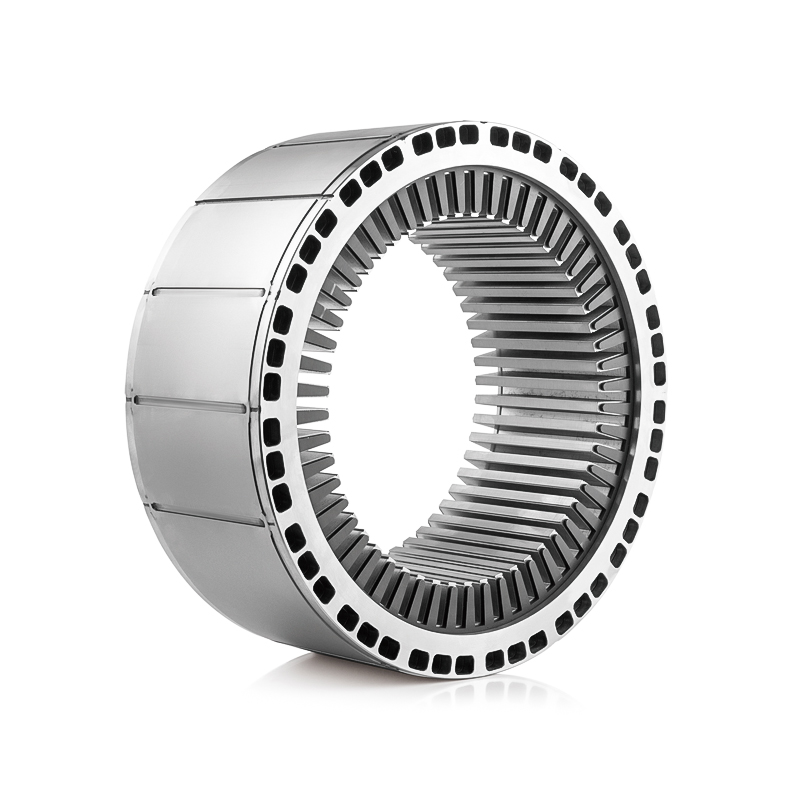
El diámetro decide éste. Un punzonado completo mantiene la concentricidad ajustada y la pila simple, pero el material perforado fuera del centro se convierte en chatarra y el costo del troquel aumenta abruptamente más allá de aproximadamente 400 a 500 mm de diámetro exterior. Por encima de eso, las laminaciones segmentadas se perforan como arcos o rebanadas de pastel en troqueles más pequeños y más baratos y se ensamblan en un anillo, que recupera material y permite que un troquel sirva para varios tamaños de marco.
La segmentación tiene su propio costo: cada unión de segmento interrumpe la trayectoria del flujo. Superponer y rotar capas sucesivas para que las costuras nunca se alineen a través de la pila extiende la desgana alrededor del anillo y mantiene la penalización pequeña. Un núcleo de cuatro segmentos girado 90 grados por capa se comporta notablemente mejor que los mismos segmentos apilados con costuras alineadas.
El mismo principio explica la inclinación del rotor. Inclinar la pila en aproximadamente un paso de ranura intercambia un poco de torque por un menor engranaje y un funcionamiento más silencioso, y es una decisión a nivel de laminación más que de ensamblaje, porque cambia las herramientas.
Los recubrimientos también pertenecen a la especificación
El revestimiento a menudo se trata como un detalle de compra, pero es un parámetro de diseño. La capa aislante establece la resistencia interlaminar, ocupa la altura de la pila y decide si un núcleo se puede soldar, recocer o unir sin perder las propiedades para las que se compró el acero.
Los recubrimientos orgánicos finos son los predeterminados para los núcleos soldables que necesitan un alto factor de apilamiento. Los recubrimientos inorgánicos o rellenos de cerámica más gruesos aumentan la resistencia interlaminar y sobreviven al recocido para aliviar tensiones, lo que se paga en factor de apilamiento y punzonabilidad. Los recubrimientos autoadhesivos actúan como adhesivo en una pila unida, lo que convierte el ciclo de curado en un punto de control del proceso en lugar de una hoja de datos del material, y cura insuficientemente las superficies mucho más tarde como delaminación.
Hacer coincidir el tipo con la aplicación
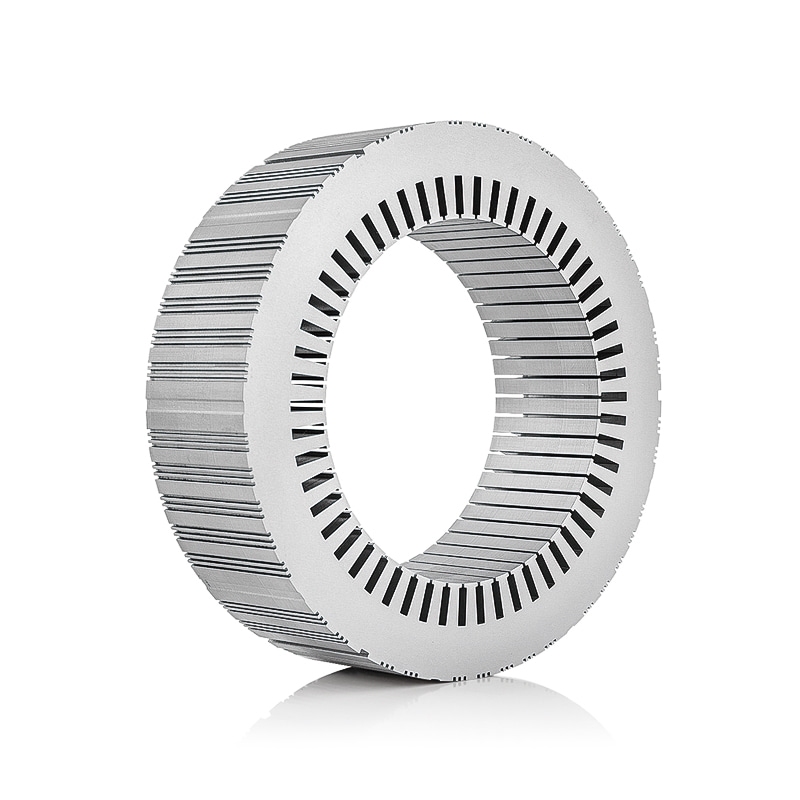
Lea sobre el mercado y verá que los tipos de laminación se clasifican por función en lugar de por tamaño. el completo Gama de núcleos de rotor y estator de motor está organizado exactamente siguiendo estas líneas, lo que hace que la comparación sea más fácil que discutir grado por grado.
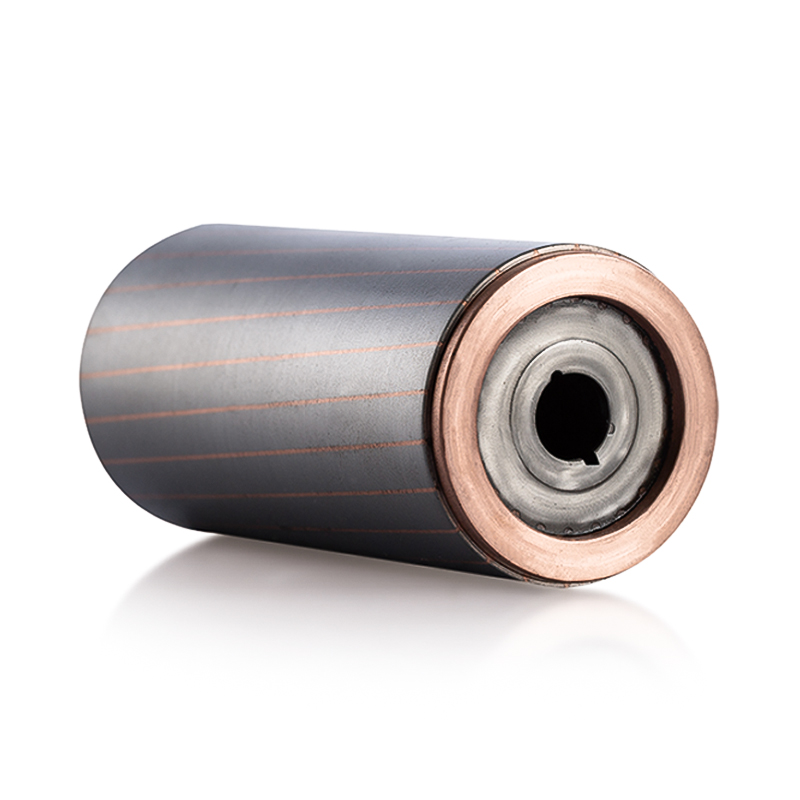
Motores de accionamiento para vehículos eléctricos. utilice calibres delgados, pilas unidas o segmentadas y rotadas y límites estrictos de rebabas, porque el presupuesto de pérdidas se cuenta en vatios de un solo dígito y el objetivo acústico en decibelios. Aquí el tipo de laminación se elige para sobrevivir a una alta frecuencia fundamental, ondulación PWM y ciclos térmicos al mismo tiempo.
 Estator y núcleo del rotor del motor de accionamiento de vehículos eléctricos Conjunto de núcleo de rotor y estator de motor de accionamiento EV para pilas de calibre fino, unidas o segmentadas, destinado a demandas de alta frecuencia, PWM y ciclos térmicos. Ver producto →
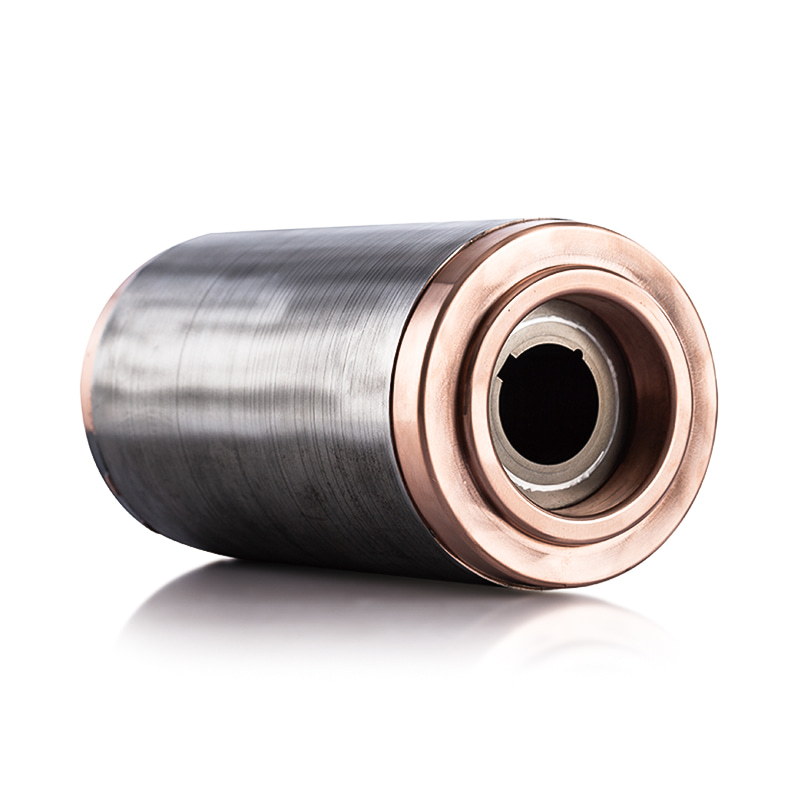
Núcleos de generadores de energía eólica se mueven en la dirección opuesta: diámetros grandes, arcos segmentados, calibres más gruesos y uniones atornilladas o soldadas, donde la resistencia a la fatiga y la concentricidad importan más de una fracción de un porcentaje de eficiencia.
 Núcleos del estator y del rotor del motor del generador de energía eólica Núcleos de rotor y estator de generador de turbina eólica en diseños segmentados de gran diámetro donde la resistencia a la fatiga y la concentricidad son más importantes que las pequeñas ganancias de eficiencia. Ver producto →
Núcleos de servomotor Siéntese entre los dos, con una lámina delgada, una gran cantidad de polos y una geometría de ranura que debe mantener el engranaje bajo mientras el rotor acelera y retrocede miles de veces por turno.
 Estator de servomotor y núcleo de rotor Núcleos de rotor y servoestator laminados de precisión para diseños de láminas delgadas y con un alto número de polos que mantienen el dentado bajo bajo aceleración e inversión repetidas. Ver producto →
Los núcleos de electrodomésticos, bombas y ventiladores siguen siendo la caja más económica: acero no orientado de 0,50 mm, entrelazado, gran volumen, operaciones secundarias mínimas. Si se especifica algo más fino, hay dinero gastado sin una devolución correspondiente.
Una secuencia práctica para elegir entre tipos
- Primero arregle el punto de operación eléctrica: frecuencia fundamental, ondulación PWM esperada, densidad de flujo máxima y el presupuesto de pérdidas que el diseño térmico puede absorber.
- Seleccione un indicador con respecto a ese presupuesto en lugar del programa anterior, y confirme que la penalización del factor de acumulación no devore la ganancia.
- Elija la junta entre las funciones mecánicas: velocidad de la superficie del rotor, espectro de vibración, sujeción axial y si el núcleo debe reapilarse después de una falla.
- Elija la geometría según el diámetro y el presupuesto del troquel: redondo completo por debajo de aproximadamente 400 a 500 mm, segmentado por encima, traslapado escalonado cuando se utilizan segmentos.
- Elija el recubrimiento para la ruta del proceso que realmente seguirá la pieza, ya sea soldadura, recocido, unión o ninguno de ellos.
- Confirme que el proveedor pueda elegir: tonelaje de la prensa, condición de la matriz, control de rebabas, línea de unión y capacidad de medición.
Qué inspeccionar antes de aprobar una muestra
La mayoría de las fallas de tipo laminación son visibles en el momento de la aprobación de la muestra y invisibles después. La altura de las rebabas por encima del límite de dibujo corta las hojas adyacentes y las apila de manera desigual; una lectura de resistencia interlaminar por debajo de la especificación en un núcleo adherido generalmente significa adhesivo poco curado; un factor de apilamiento por debajo del valor indicado indica un exceso de recubrimiento o una mala planitud.
- Altura de la rebaba — medido, no juzgado por el tacto, y comprobado en los bordes de la ranura así como en el diámetro exterior.
- Resistencia interlaminar — en pilas adheridas y recubiertas, con el registro de curado que produjo la muestra.
- Pérdida de núcleo en un lote de producción — no en una muestra hecha a mano de acero seleccionado.
- Capacidad dimensional — redondez del orificio, posición de la ranura y cuadratura en toda la pila, no sólo las dimensiones de la primera pieza.
- Consistencia conjunta — recuento y posición de soldaduras, patrón de interbloqueo, cobertura de adhesivo, todo lo cual se mueve silenciosamente durante el arranque.
Un núcleo bien especificado se comporta de manera aburrida: las pérdidas caen dentro del presupuesto, el ruido se mantiene en el nivel previsto y el segundo y tercer lote de producción coinciden con el primero. Esa coherencia es el verdadero resultado de elegir el tipo de laminación adecuado en la etapa de dibujo.
La versión corta es que los tipos de laminación del núcleo del motor están separados menos por cómo se llaman y más por cuatro opciones mensurables: grado, calibre, junta y geometría, con un recubrimiento que los une. Alinee esos cuatro con la frecuencia de operación y el trabajo mecánico, y el resto de la especificación seguirá. Si los copia de un dibujo anterior, la discrepancia se manifestará en forma de calor, ruido o desechos que nadie podrá rastrear hasta una sola línea en la impresión.
Si tiene un dibujo, un punto de operación y un objetivo de pérdida, envíelos a través del pagina de contacto y el tipo de laminación se puede limitar a las herramientas reales y a la capacidad del proceso en lugar de a una descripción del catálogo.
Artículo anterior
No hay próximo post
Siguiente artículo
Cómo hacer un núcleo de estator: selección, punzonado, apilado e inspección de acero
Zhejiang Jufeng Technology Co., Ltd. © Reservados todos los derechos

Fabricantes de núcleos de estator y rotor laminados personalizados