 简体中文
 English
 русский
 Español

Hogar / Noticias / Noticias de la industria / El núcleo del estator de laminación Slinky: proceso, beneficios y guía de proveedores
El núcleo del estator de laminación Slinky: proceso, beneficios y guía de proveedores
Núcleo del estator de laminación Slinky: el motor silencioso y eficiente de los motores pequeños
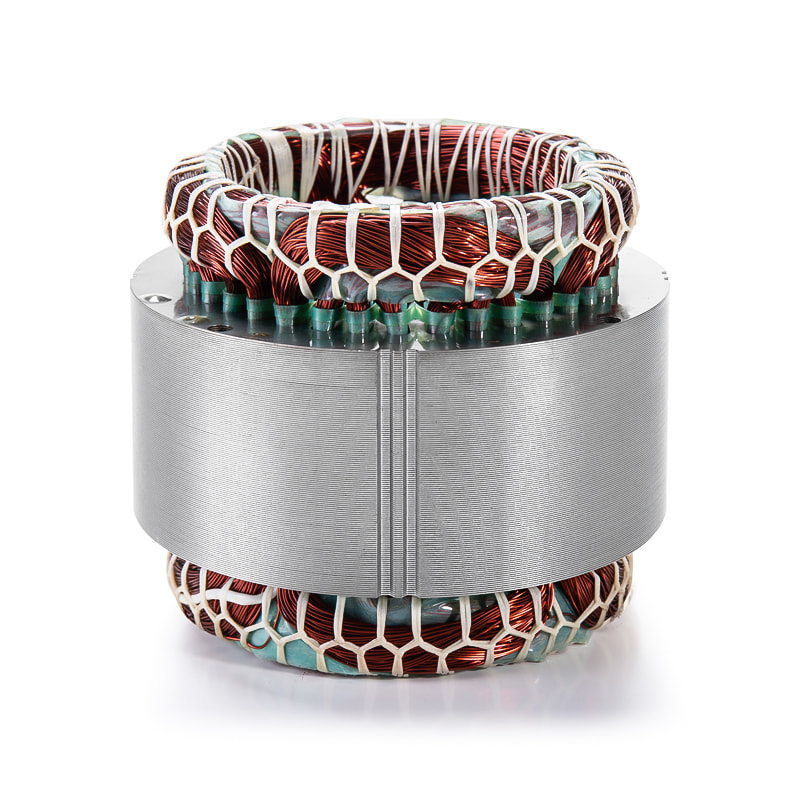
Una tira continua de acero eléctrico, enrollada en un núcleo de estator terminado. Sin perforaciones sueltas, sin restos de esqueleto y una trayectoria magnética que se repite vuelta tras vuelta.
Todos los programas de motores pequeños llegan a la misma encrucijada: el comprador quiere un núcleo que coincida con el perfil de la ranura, el diseñador quiere un magnetismo estable desde la primera unidad hasta la millonésima y el equipo de costes quiere un rendimiento de estampado que funcione a gran volumen. Ahí es donde entra en discusión el núcleo del estator de laminación furtiva.
La versión corta es directa: un núcleo de estator de laminación flexible se fabrica a partir de una tira continua de acero al silicio, se estampa diente a diente en una matriz progresiva y luego se enrolla en una pila cilíndrica. No es necesario manipular, clasificar ni alinear anillos de laminación individuales. Esa única diferencia explica la utilización de materiales, la economía de herramientas y la consistencia dimensional por la que se conoce el proceso.
¿Qué es un núcleo de estator de laminación Slinky?
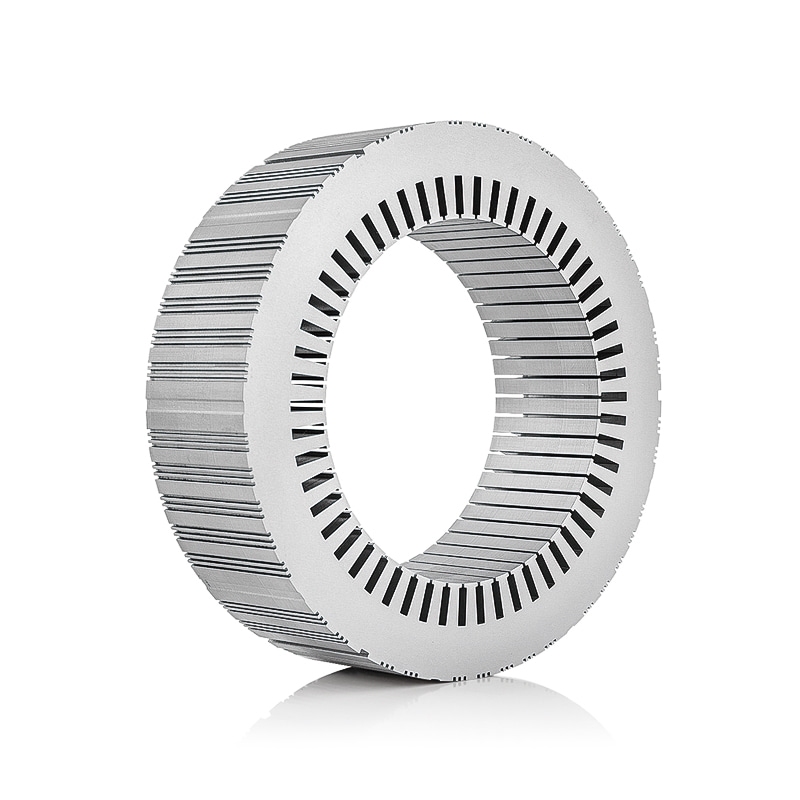
Comience con la pieza en sí. En un núcleo de estator de laminaciones furtivas, las laminaciones no existen como anillos separados. El núcleo es una espiral: una larga tira de acero eléctrico, estampada con dientes y ranuras, que luego se enrolla alrededor de un mandril hasta que la pila alcanza la altura requerida. La pieza terminada parece un resorte en espiral, de ahí el nombre.
Cada vuelta de la tira es sólo una parte del círculo; el siguiente diente continúa el patrón de ranura a medida que se construye la bobina. Las capas se aseguran con muescas entrelazadas, soldadura por resistencia o adhesivo estructural. En el aspecto eléctrico, la veta del acero sigue la dirección de la banda, por lo que la trayectoria del flujo se orienta de manera consistente en cada vuelta, algo que el apilamiento aleatorio de punzones redondos no puede garantizar.
La secuencia de fabricación: desde la tira de acero hasta el núcleo terminado
Una línea furtiva parece una línea de prensa estándar de alta velocidad hasta que se abre el troquel. La tira se desenrolla de una bobina y se indexa mediante una matriz progresiva; cada golpe de prensa realiza una operación diferente: perforación del orificio guía, muesca de dientes, corte de ranuras, recorte de contornos y acuñado. Cada golpe hace avanzar la tira exactamente un paso de diente, por lo que el número de ranuras del núcleo terminado lo fija la matriz, no el proceso de bobinado.
A continuación, el listón perfilado entra en una unidad de bobinado y se enrolla bajo tensión controlada alrededor del mandril. Esa tensión decide qué tan estrechamente se cierran las capas y si el núcleo permanece cilíndrico. Una vez alcanzada la altura de pila objetivo, se corta la tira, se unen los extremos y se escuadran ambas caras. Generalmente sigue un ligero paso de aplanado o pulido para mantener la altura de la pila dentro de aproximadamente ±0,1 a 0,2 mm.
La soldadura de cierre merece especial atención. Si se quema más de una o dos capas, los cortocircuitos de interlaminación aumentan la pérdida del núcleo de inmediato y pueden aparecer más tarde como un punto caliente en el dinamómetro.
Las velocidades de la prensa varían entre 120 y 400 golpes por minuto, dependiendo del ancho de la tira, el número de dientes y el espesor del material. En la parte superior de ese rango, una prensa produce un núcleo terminado cada pocos segundos: la razón por la que el proceso sigue siendo competitivo para programas que se ejecutan por millones. La ruta completa, incluidas las disciplinas de estampado y control de calidad detrás de ella, se detalla en nuestro Descripción general de cómo se fabrican las laminaciones del núcleo del estator. .
Por qué el proceso Slinky gana en costos
El proceso fue inventado para eliminar el desperdicio. El corte convencional perfora cada anillo a partir de una tira más ancha y el esqueleto entre los anillos se convierte en chatarra. En la ruta furtiva, la propia tira se convierte en el núcleo, por lo que los desechos se limitan a los orificios piloto, las aberturas de las ranuras y los bordes de las molduras. La utilización del material suele alcanzar entre el 90 y el 98 por ciento, frente a aproximadamente entre el 60 y el 75 por ciento para el supresión de estator pequeño.
Esa diferencia remodela la economía del proyecto de cinco maneras:
- Utilización de materiales. Cada punto extra de rentabilidad aparece directamente en el precio unitario.
- Inversión en herramientas. La herramienta furtiva reemplaza la matriz de corte y su manejo esqueleto.
- Flexibilidad de altura de apilamiento. La longitud de la pila se convierte en un parámetro de bobinado, no en un cambio de herramienta.
- Consistencia magnética. La trayectoria del flujo sigue la dirección de rodadura en cada giro.
- Menos manipulación manual. No hay laminaciones sueltas para apilar, rotar o alinear.
Una forma rápida de estimar el efecto: un estator que se corta con un rendimiento de aproximadamente el 68 por ciento hoy en día puede recuperar cerca de un tercio del costo del acero con un diseño elegante, antes de contar los beneficios en mano de obra o herramientas.
El acero que compras se convierte en el camino magnético que vendes. Un núcleo furtivo no corta casi nada entre la bobina entrante y la pila terminada.
Los núcleos de gran diámetro resultan difíciles de enrollar firmemente y las ranuras muy anchas o profundas sobrecargan la unidad de bobinado. En la práctica, el proceso es más competitivo en el rango de 20 a 120 mm.
Núcleos apilados Slinky vs convencionales
Ninguno de los procesos es universalmente mejor; cada uno favorece un conjunto diferente de restricciones. La siguiente tabla muestra los puntos que suelen decidir la selección.
| factores | Tira continua Slinky | Laminaciones apiladas convencionales |
|---|---|---|
| Utilización de materiales | 90–98% | 60–75% |
| Inversión en herramientas | Bajar; sin troquel ciego separado | Mayor con supresión compuesta |
| Cambio de altura de pila | Ajustar las vueltas sinuosas | Ajuste la altura de apilamiento en el ensamblaje |
| Orientación del grano | Uniforme a lo largo de la franja. | Depende del diseño del estampado |
| Rango típico de diámetro exterior del núcleo | Aproximadamente entre 20 y 120 mm | 40 mm hacia arriba, incluido segmentado |
| Enfoque de unión | Interbloquear, soldar o unir en los extremos de la tira | Entrelazar, soldar o unir a lo largo de la pila |
El patrón es claro. Cuando el volumen es alto, el núcleo es lo suficientemente pequeño como para enrollarse de manera confiable y el costo de las herramientas es importante, la ruta furtiva generalmente ofrece el costo total más bajo. Para núcleos grandes, profundamente ranurados o de bajo volumen, las laminaciones apiladas convencionales siguen siendo la opción pragmática.
Aplicaciones donde los núcleos de estator Slinky son la opción natural
El alto rendimiento de material y las herramientas robustas hacen que los núcleos deslizantes sean estándar donde el orificio es pequeño y la forma de la ranura es estable en tiradas largas: lavadoras, motores de compresores, bombas circuladoras, herramientas eléctricas, pequeños accionamientos industriales y motores de vehículos auxiliares.
Los electrodomésticos son la opción clásica: los motores de tambor y de compresor funcionan a altos volúmenes anuales con una geometría que se mantiene estable durante años. Nuestra gama de productos mantiene una categoría dedicada a estos diseños.
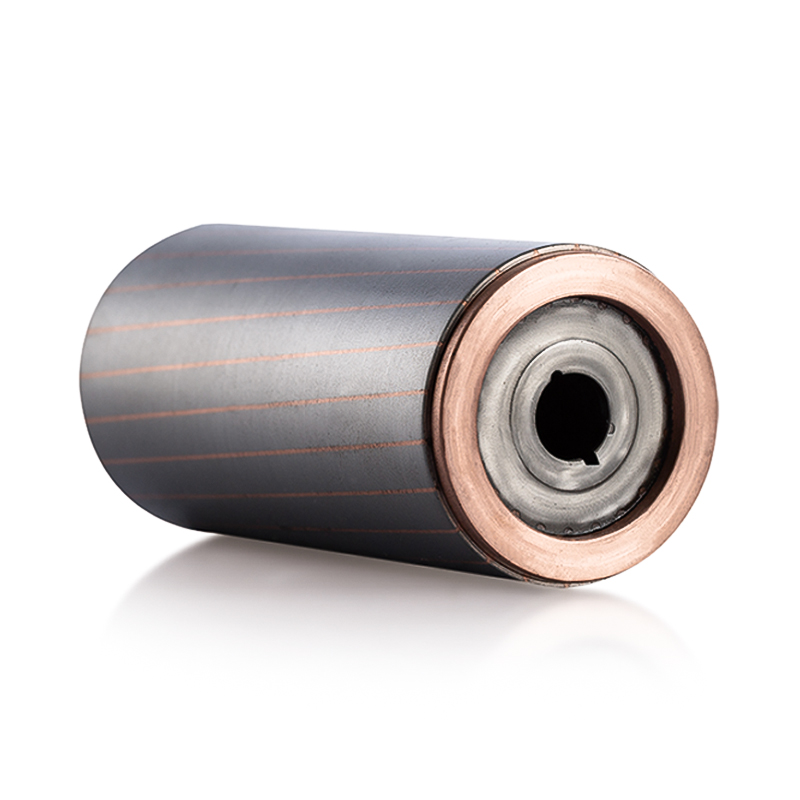
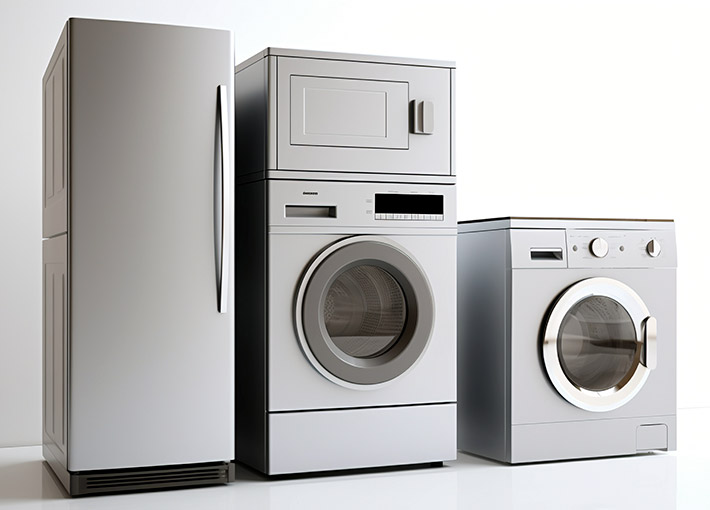 Núcleos de rotor y estator de motor para electrodomésticos Explore núcleos de rotor y estator laminados diseñados para lavadoras, refrigeradores y ventiladores, enfatizando la eficiencia y la reducción de pérdidas eléctricas. Ver producto →
Las bombas de agua se encuentran muy cerca. Las bombas de prensaestopas y los circuladores necesitan una trayectoria magnética silenciosa y eficiente en una envoltura compacta, y el proceso de bobinado proporciona la estructura dental densa que prefieren.
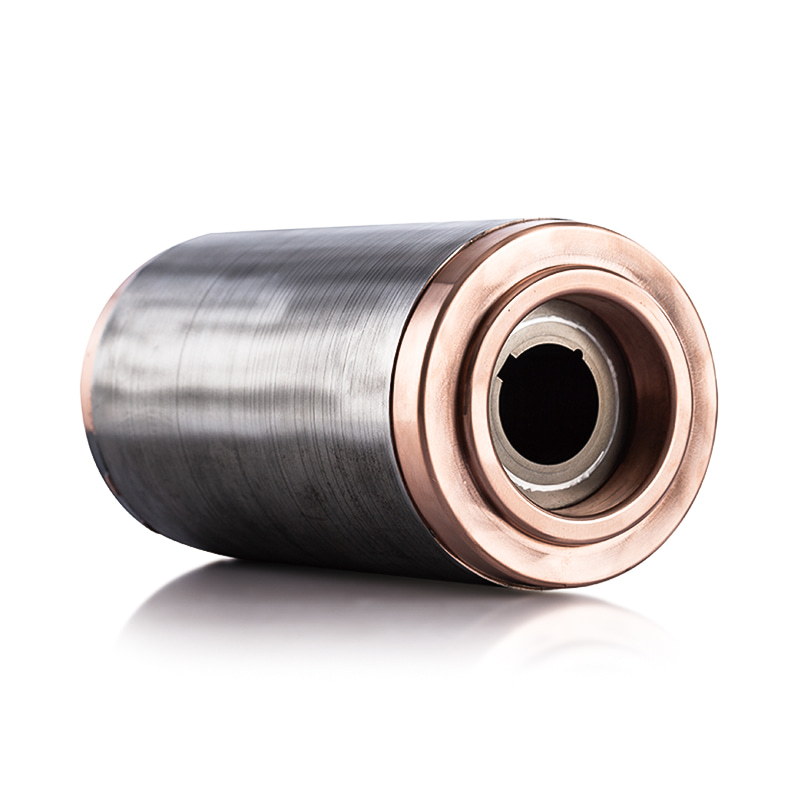
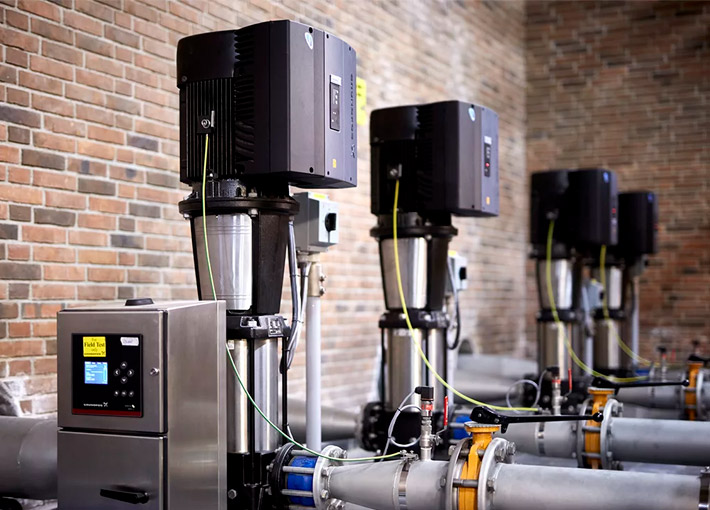 Estator y núcleo del rotor del motor de la bomba de agua Una ruta magnética compacta y eficiente para bombas de prensaestopas y circuladores, con laminaciones diseñadas para minimizar las pérdidas de energía en sistemas domésticos e industriales. Ver producto →
Las herramientas eléctricas añaden una limitación diferente: las cargas y vibraciones constantes hacen que la estanqueidad de la pila y la calidad de la unión sean decisivas, por lo que los motores de herramientas eléctricas forman su propia categoría de producto.
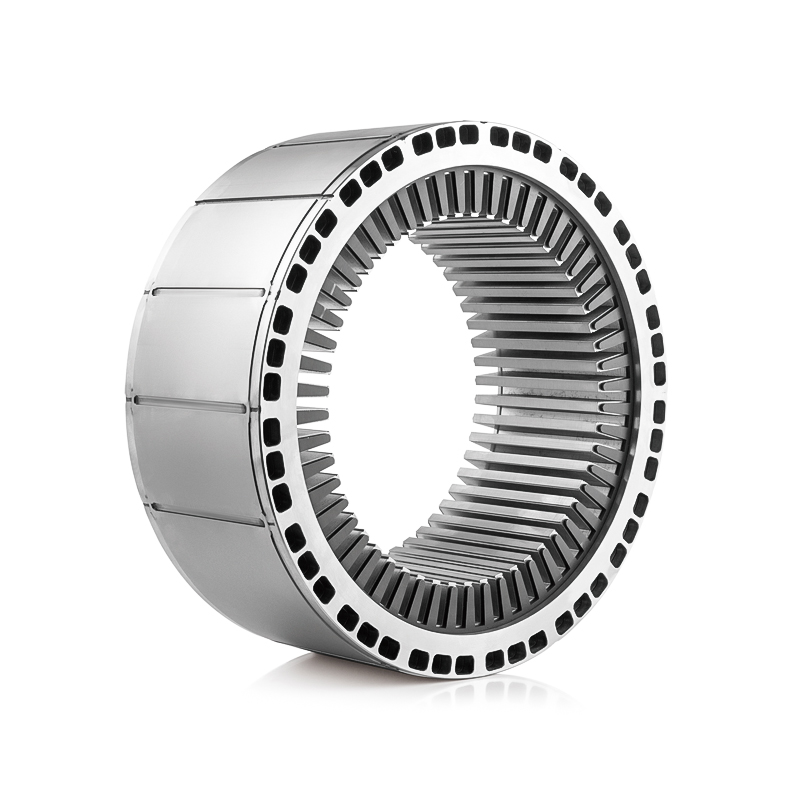
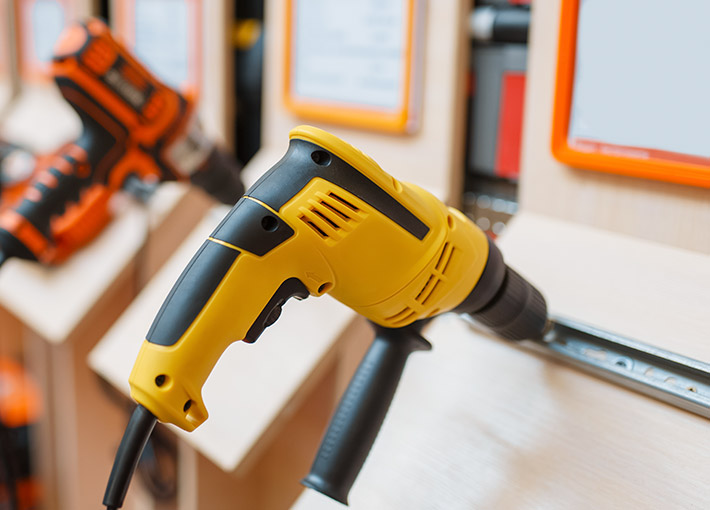 Estator y núcleo del rotor del motor de herramienta eléctrica Núcleos BLDC de alta velocidad para herramientas eléctricas inalámbricas, construidos con acero fino al silicio y uniones robustas para soportar vibraciones y cargas sostenidas. Ver producto →
Estas recetas no son intercambiables. El material, el recubrimiento y el método de apilamiento que funcionan para el estator de una bomba no se transfieren automáticamente a un motor de perforación.
Materiales, tolerancias y detalles importantes
La calidad y el espesor del acero eléctrico establecen el techo de eficiencia. Los núcleos Slinky suelen utilizar material de 0,35 mm o 0,50 mm, como 35A300 o 50A470 en términos JIS, o M19 a M47 en la convención AISI. El material más delgado reduce las pérdidas por corrientes parásitas a alta velocidad; un material más grueso reduce el costo y agrega rigidez durante el bobinado.
El revestimiento aislante es igualmente importante. La tira se corta y se acuña repetidamente en la matriz; el recubrimiento debe sobrevivir a ese abuso mecánico y aún separar las capas después del bobinado. Los recubrimientos C4 y C5 cubren la mayoría de las aplicaciones furtivas, pero se debe confirmar la clase exacta antes de cortar las herramientas.
Observe de cerca la tensión del devanado. Muy poca tensión abre las capas después de unirlas; demasiada tensión distorsiona el perfil cerca del mandril. Un proveedor que no puede documentar los ajustes de tensión y las medidas de altura de la pila en la planta de producción está jugando con la eficiencia del motor.
Las hojas de tolerancia tienen un aspecto diferente a los dibujos de núcleos apilados. El paso de las ranuras, la redondez del orificio, el paralelismo entre la altura de la pila y la altura de las rebabas son críticos porque se originan en la unidad de matriz y bobinado en lugar de en un dispositivo de apilamiento.
Qué verificar antes de elegir un proveedor
Una línea furtiva luce impresionante en un recorrido por la fábrica; la disciplina aparece en la documentación. Comprobaciones que importan a la hora de evaluar a un proveedor:
- Procedencia del material: grado de acero, espesor y clase de recubrimiento, rastreables hasta el certificado de bobina de cada lote.
- Informes del primer artículo: datos de paso de ranura, diámetro interior, altura de pila, falta de escuadra y rebabas comparados con un objetivo de Cpk realista.
- Registros durante el proceso: tensión de la tira, corriente o temperatura de unión y compresión final de la pila.
- Soporte de diseño y desarrollo: los problemas de apilamiento y geometría de las ranuras se resuelven antes de cortar el troquel, no después del primer lote rechazado.
- Rutinas de medición y prueba que reflejan sus tolerancias de dibujo, desde medidores de altura hasta pruebas de pérdida de núcleo.
Un programa furtivo bien administrado aparece en índices de capacidad estables, no en una sala de exposición limpia. Solicite datos de capacidad de un núcleo comparable y luego observe la línea durante una producción real.
El proveedor más sólido combina la capacidad de estampado con el conocimiento de las aplicaciones: recomendaciones de materiales, diseño de troqueles, creación de prototipos, medición y liberación de volumen bajo un mismo techo. En Jufeng Technology construimos núcleos de rotor y estator de motor en todas las categorías de electrodomésticos, bombas y herramientas, siguiendo la misma secuencia para cada nuevo programa. Si está comparando procesos para un próximo motor, Vale la pena discutir la geometría y los volúmenes de su ranura con el equipo que construirá la herramienta. .
Un núcleo de estator laminado y elegante rara vez es lo primero que se dibuja en la pizarra, pero es una de las respuestas más eficientes cuando el motor es pequeño, el volumen es alto y el precio unitario decide el programa.
Evalúe el tamaño del núcleo, confirme la geometría de la ranura con un estampador capaz y solicite mediciones que demuestren que el proceso está bajo control. Esos tres pasos le dirán si la ruta furtiva pertenece a su próximo motor.
Artículo anterior
Unión de laminación de motores: qué significa una unión de calidad para los núcleos del estator y del rotor
Siguiente artículo
Proceso de laminación del núcleo del motor: aplicaciones, criterios de selección y orientación práctica
Zhejiang Jufeng Technology Co., Ltd. © Reservados todos los derechos

Fabricantes de núcleos de estator y rotor laminados personalizados