 简体中文
 English
 русский
 Español

Hogar / Noticias / Noticias de la industria / Cómo hacer un núcleo de estator: selección, punzonado, apilado e inspección de acero
Cómo hacer un núcleo de estator: selección, punzonado, apilado e inspección de acero
Cómo hacer un núcleo de estator que mantenga su rendimiento
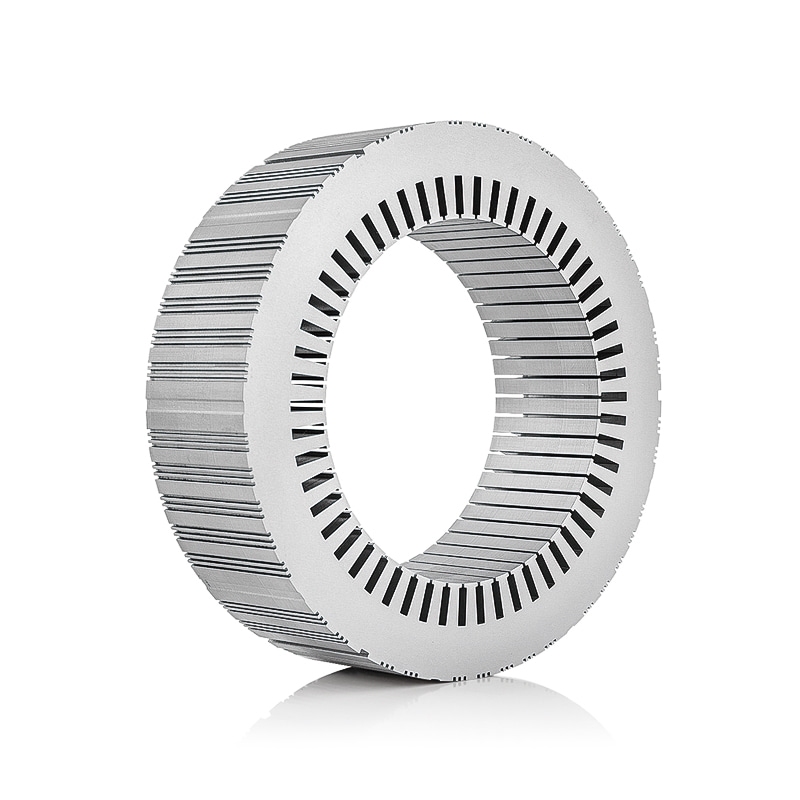
La respuesta corta es sencilla: el núcleo de un estator se fabrica perforando finas laminaciones de acero eléctrico, apilándolas bajo presión controlada, uniendo la pila y verificando el resultado magnético y dimensional. La respuesta útil es menos sencilla. La pérdida del núcleo, el ruido y la vida útil dependen de las decisiones tomadas antes de enrollar la primera bobina: calidad del acero, espesor de laminación, espacio libre del troquel, altura de las rebabas, patrón de interbloqueo, ciclo de recocido e integridad del recubrimiento.
Es por eso que un núcleo puede pasar un diseño dimensional y aun así ejecutar pruebas de resistencia en caliente, con zumbidos o fallidas. Un proveedor que cotiza sólo el dibujo cotiza la mitad de la pieza. La decisión de compra debe seguir el proceso desde la bobina de acero hasta la pila terminada.
Elija acero eléctrico antes de elegir la prensa
La mayoría de los núcleos de estator utilizan acero al silicio no orientado. El espesor suele oscilar entre 0,20 mm y 0,65 mm, aunque a menudo aparecen 0,35 mm y 0,50 mm en trabajos industriales y automotrices. Un calibre más delgado puede reducir la pérdida por corrientes parásitas, pero aumenta el número de laminaciones, el costo de manipulación y el desgaste de la matriz. Un mayor contenido de silicio aumenta la resistividad y reduce las pérdidas, al tiempo que puede reducir la punzonabilidad y la densidad del flujo de saturación.
El punto de partida práctico es el punto de funcionamiento del motor: frecuencia eléctrica, densidad de flujo, aumento de temperatura permitido y longitud de pila disponible. Un motor de tracción de alta velocidad, un motor de ventilador de techo y un generador eólico no comparten el mismo compromiso material.
- Pérdida del núcleo a la frecuencia operativa real, no solo a 50 o 60 Hz
- Límite elástico y punzonabilidad durante toda la vida útil del troquel.
- Clase de revestimiento aislante para compatibilidad con recocido y barniz
- Tolerancia de espesor y planitud para el factor de apilamiento.
Para los motores de propulsión de vehículos eléctricos, el material y la estrategia de refrigeración deben combinarse. Una calidad de bajas pérdidas que no puede sobrevivir a la prensa, el apilamiento o el ciclo térmico no representa un ahorro de costos.
 Estator y núcleo del rotor del motor de accionamiento EV Núcleos de estator y rotor para propulsión eléctrica, con laminaciones de acero eléctrico estampado, control preciso del entrehierro y detalles de enfriamiento relevantes para las decisiones de procesos y materiales del motor de accionamiento de vehículos eléctricos. Ver producto →
El punzonado establece las tolerancias ocultas
Perforar no es sólo cortar. La holgura del troquel determina la zona de corte, la zona de fractura y las rebabas. Una rebaba que se siente pequeña puede acortar las laminaciones adyacentes, aumentar la pérdida por corrientes parásitas y crear puntos calientes locales. En trabajos de mayor volumen, las matrices de carburo y las herramientas progresivas son comunes, pero la disciplina del mantenimiento importa más que la etiqueta de la herramienta. Las comprobaciones frecuentes de rebabas, los registros de afilado de troqueles y la limpieza de las tiras protegen el proceso.
Para estatores grandes o segmentados, la laminación se puede dividir para mejorar el rendimiento del material o el acceso al devanado. La segmentación introduce interfaces conjuntas; esas interfaces deben controlarse para determinar el ajuste, la continuidad magnética y la alineación de la pila. Un patrón segmentado que parece eficiente en la hoja de material puede perder su ventaja en el ensamblaje. Cuanto más ancho proceso de laminación del núcleo del estator Sigue la misma regla: cada operación añadida debe ganarse su lugar en el resultado magnético final.
La altura de las rebabas es una de las cosas más baratas de inspeccionar y una de las más caras de ignorar.
Apila, únete y libera estrés
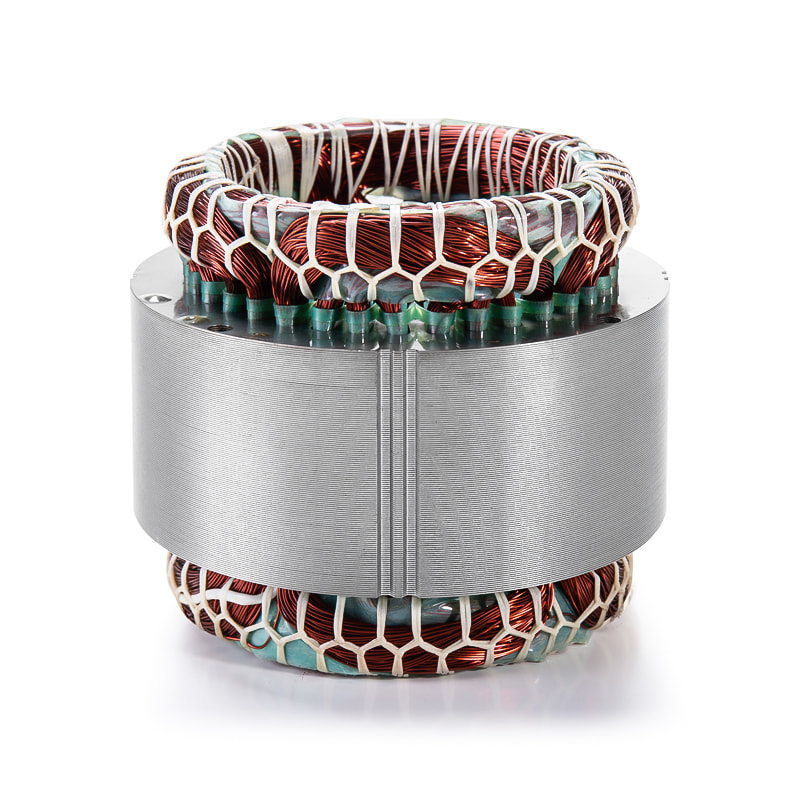
Las laminaciones se apilan hasta la longitud requerida y se unen mediante interbloqueo, soldadura, unión o una combinación. El enclavamiento es rápido y limpio, pero crea un cortocircuito magnético local y puede afectar la planitud. La soldadura es robusta pero coloca puentes conductores y de calor a lo largo del borde exterior. La unión proporciona buena amortiguación y aislamiento, pero necesita control del curado y preparación de la superficie. La elección correcta depende de la frecuencia de aplicación, la vibración y la tolerancia al retrabajo.
| Método de unión | Mejor ajuste | vigilancia principal |
|---|---|---|
| enclavamiento | Electrodomésticos de gran volumen y núcleos de motores pequeños | Cortocircuito local, planicidad de la pila y desgaste de herramientas en la función de enclavamiento |
| Soldadura | Núcleos industriales y de tracción que necesitan una pila rígida | Zonas afectadas por el calor y puentes conductores a lo largo de la soldadura. |
| Vinculación | Núcleos de bajo ruido o alta frecuencia que necesitan amortiguación | Cobertura adhesiva, control de curado y crecimiento dimensional. |
Para motores de electrodomésticos de gran volumen, la consistencia del entrelazado y la planitud de la pila a menudo son más importantes que una estrecha optimización magnética. Para una unidad de bajo ruido, la unión puede justificar el costo del proceso.
 Núcleos de rotor y estator de motor para electrodomésticos Núcleos laminados de estator y rotor para lavadoras, refrigeradores y ventiladores, que cubren consideraciones de elección de acero al silicio, estampado, autolaminación y recocido para la producción de motores de electrodomésticos. Ver producto →
Después de la unión, el recocido para aliviar tensiones puede recuperar la permeabilidad y reducir la pérdida del núcleo después del punzonado y apilamiento. El ciclo debe coincidir con el revestimiento de acero. Una temperatura demasiado alta o una atmósfera inadecuada pueden dañar el aislamiento entrelaminado. Si el acero lleva un recubrimiento de recocido específico, el fabricante del núcleo y el tratador térmico deben acordar el ciclo antes de la producción.
La inspección debe reflejar el comportamiento del motor
La inspección final no debe detenerse en el diámetro exterior y el ancho de la ranura. Un plan de liberación útil incluye la altura de las rebabas, el espesor de la laminación, la longitud de la pila, la cuadratura, la resistencia a la interlaminación, la pérdida del núcleo y una verificación de la firma magnética cuando el motor es sensible a la ondulación del par. En el caso de los rotores, la seguridad del equilibrio y la laminación merecen sus propios controles.
- Comprobaciones dimensionales: perfil de ranura, orificio, chavetero y longitud de pila
- Comprobaciones magnéticas: pérdida del núcleo, muestra de permeabilidad y resistencia a la interlaminación.
- Comprobaciones mecánicas: planitud, torsión, resistencia de soldadura o unión y equilibrio cuando corresponda.
- Comprobaciones de trazabilidad: número de calentamiento del acero, historial de matrices y lote de recocido
Una muestra que pasa a baja velocidad aún puede fallar en la frecuencia del variador. Las condiciones de prueba deben coincidir con la realidad eléctrica y térmica del motor previsto tan estrechamente como lo permita el laboratorio del proveedor. Pregunte por el método de medición, no sólo el resultado.
Los núcleos de los generadores de energía eólica añaden otra capa: planitud de gran diámetro, protección contra la corrosión y acceso al servicio. Una pila que sea aceptable en un banco puede resultar difícil de proteger y ensamblar en el campo.
 Núcleos del estator y del rotor del generador de turbina eólica Núcleos laminados de estator y rotor para generadores de turbinas eólicas, que cubren la selección de acero eléctrico, la construcción del rotor y los métodos de ensamblaje relevantes para la planitud de gran diámetro y la durabilidad del recubrimiento. Ver producto →
Haga coincidir el núcleo con la aplicación
La aplicación establece la jerarquía de riesgos. Un motor de tracción EV se preocupa por la pérdida de alta frecuencia, el enfriamiento y la rigidez de la pila. El motor de un electrodoméstico se preocupa por el costo, la repetibilidad y el bajo nivel de ruido. Un generador eólico se preocupa por la planitud, la durabilidad del revestimiento y un largo acceso para servicio. Un servomotor se preocupa por la geometría de la ranura y el bajo engranaje. El motor de una bomba se preocupa por la tolerancia del diámetro interior y el ajuste del devanado.
No permita que un dibujo central genérico viaje entre aplicaciones. El mismo diámetro exterior puede ocultar diferentes geometrías de ranura, espesores de yugo, calidad del material y método de unión. Un núcleo optimizado para un punto de trabajo puede ser demasiado grande, ruidoso o térmicamente deficiente en otro. Es por eso que una oferta principal importante suele estar organizada por aplicación y no por un único tamaño de catálogo.
Preguntas de proveedores que reducen el riesgo
Al comparar cotizaciones, pregunte cómo el proveedor mantendrá el resultado magnético, no solo el dibujo. Solicite el certificado de acero, el registro de mantenimiento del troquel, el límite de rebabas, las especificaciones de apilamiento y unión, la ruta de recocido, el plan de inspección y el proceso de notificación de cambios. Un proveedor capaz mostrará dónde se controla el proceso y dónde se mide.
- ¿Qué calidad y espesor de acero se proponen y por qué para este punto de servicio?
- ¿Qué límites de altura de rebabas y de integridad del recubrimiento se inspeccionarán?
- ¿Cómo se controla la longitud de la pila a lo largo de la producción?
- ¿Qué método de unión se utiliza y qué efecto magnético se ha validado?
- ¿Qué sucede con el proceso cuando cambia el lote de material?
Para un programa de producción, solicite muestras de más de un lote y de más de una cavidad de matriz, cuando corresponda. Una sola muestra pulida demuestra que el dibujo puede existir. No prueba que el proceso pueda repetirse.
Si estás listo para Discuta su proyecto del núcleo del estator. , lleve el punto de trabajo, el dibujo de la pila, el volumen anual y el estándar de calidad a la primera conversación. Cuanto antes se pongan sobre la mesa esos hechos, menos sorpresas aparecerán en el PPAP o en su aceleración.
El núcleo del estator es un conjunto magnético fabricado mediante un proceso mecánico. Trátelo de esa manera: seleccione el acero para el punto de trabajo, controle el punzón y el apilado, valide el sistema de unión y recocido e inspeccione cómo sentirá realmente el motor. Ese enfoque no hará que un núcleo sea económico de forma predeterminada, pero hará que el costo sea predecible.
Artículo anterior
Tipos de laminación del núcleo del motor: acero, espesor, apilamiento y revestimiento
Siguiente artículo
Unión de laminación de motores: qué significa una unión de calidad para los núcleos del estator y del rotor
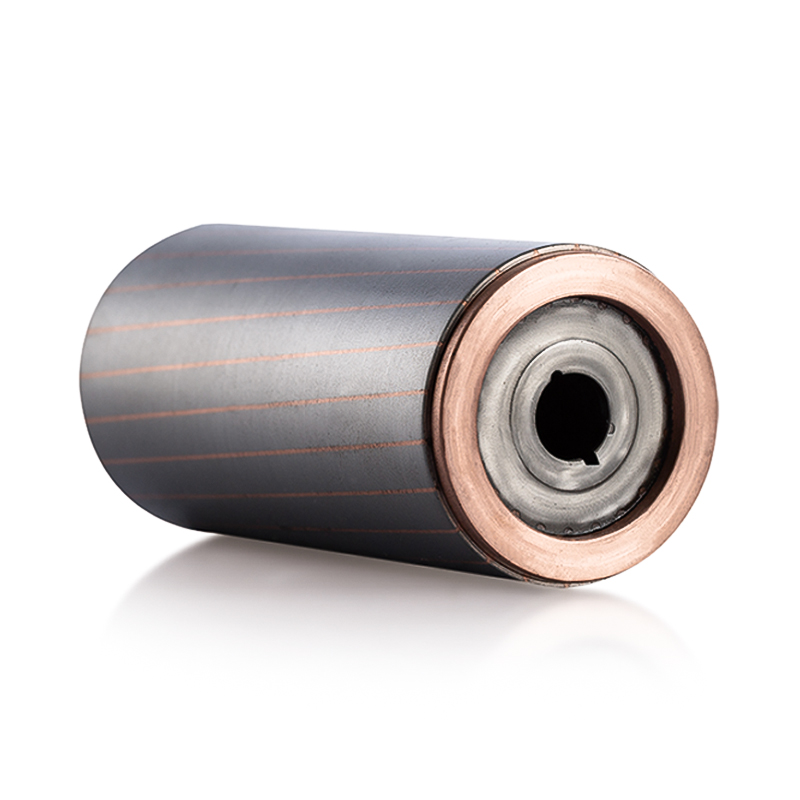
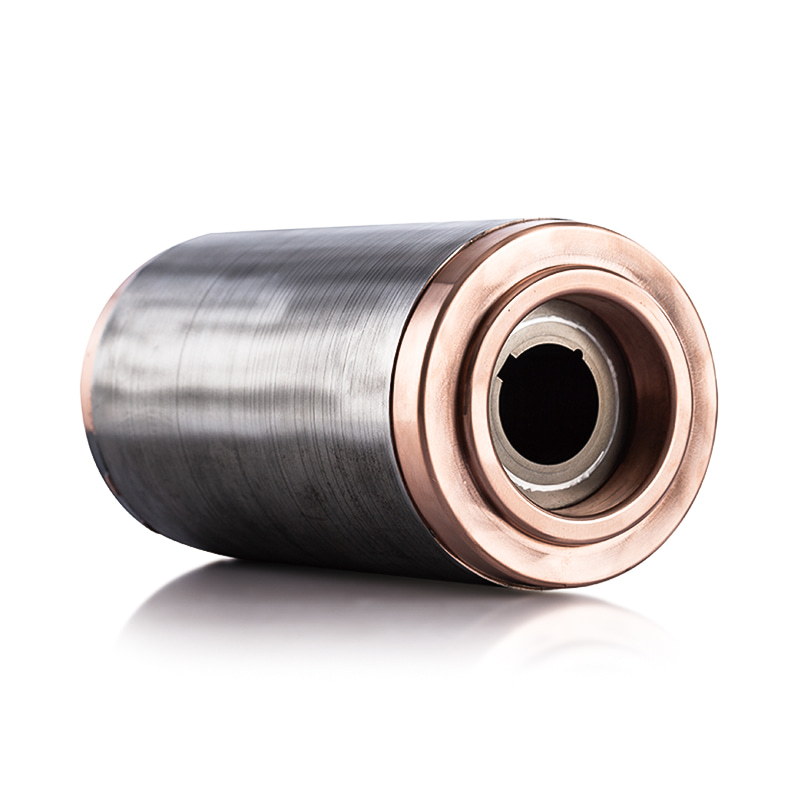
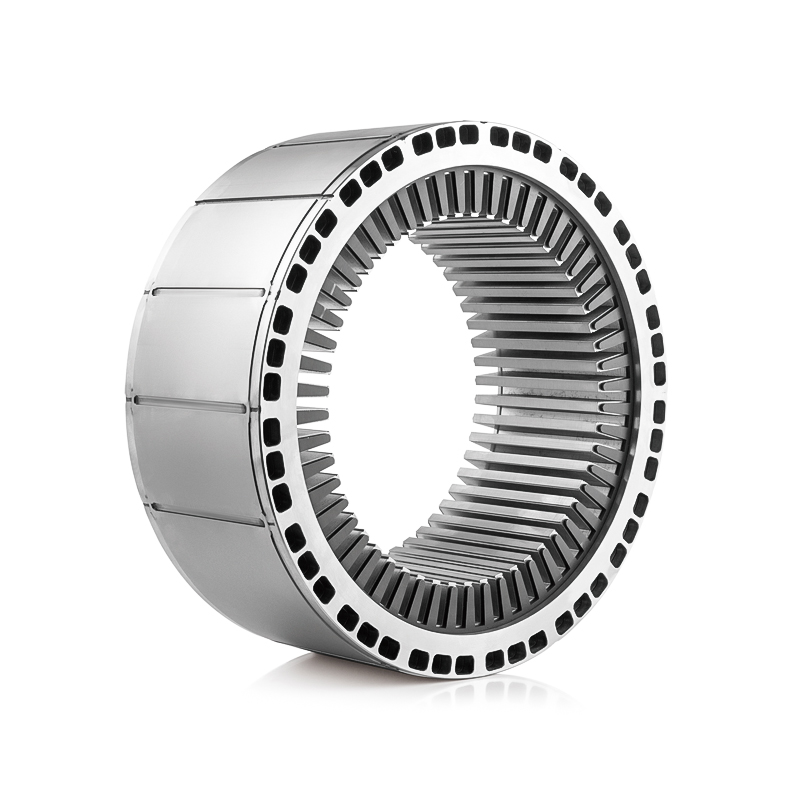
Zhejiang Jufeng Technology Co., Ltd. © Reservados todos los derechos

Fabricantes de núcleos de estator y rotor laminados personalizados