 简体中文
 English
 русский
 Español

Hogar / Noticias / Noticias de la industria / Unión de laminación de motores: qué significa una unión de calidad para los núcleos del estator y del rotor
Unión de laminación de motores: qué significa una unión de calidad para los núcleos del estator y del rotor
Tecnología Jufeng · Ingeniería del núcleo del motor
La disciplina silenciosa de la unión de laminaciones de motores
Por qué la fuerza de una unión de laminación, no solo el material, decide cómo se comporta el núcleo de un estator o rotor bajo velocidad, calor y tensión de conmutación.
A 16.000 rpm, las laminaciones de un motor de accionamiento de un vehículo eléctrico se encuentran bajo tensión centrífuga y térmica continua, mientras que la conmutación de alta frecuencia genera pérdidas por corrientes parásitas en el núcleo. El vínculo entre esas laminaciones es la diferencia entre un núcleo que mantiene su geometría durante 200.000 km y uno que pierde estabilidad dimensional mucho antes de que el motor llegue al final de su vida útil.
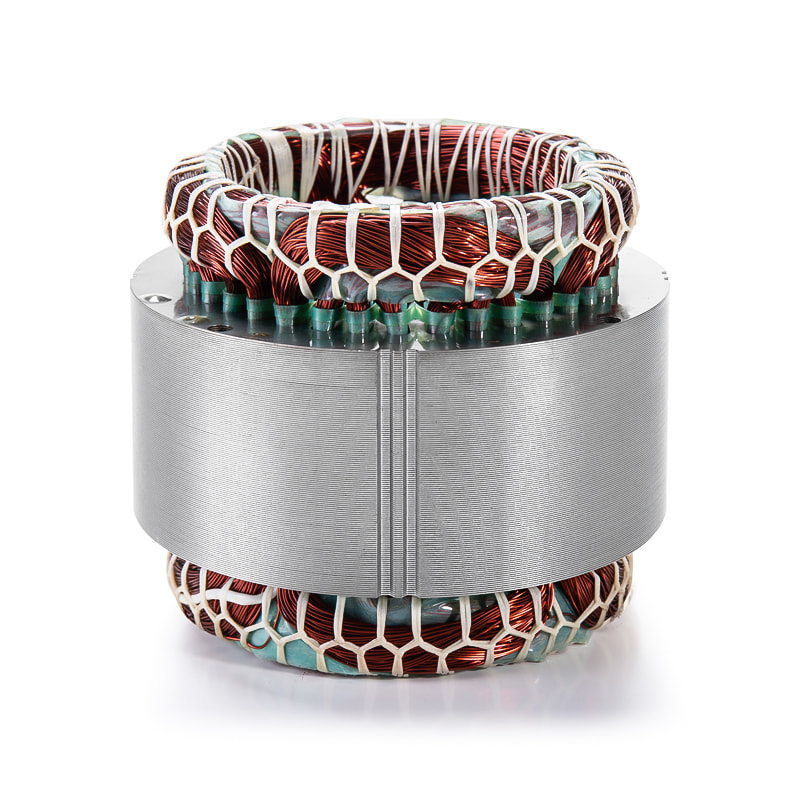
La unión de laminaciones de motores es el método de apilamiento que brinda a los ingenieros rigidez mecánica y aislamiento interlaminar al mismo tiempo. Se ha convertido en la ruta preferida para motores de alta velocidad y alta eficiencia, y la decisión no se trata de elegir el pegamento más fuerte. Se trata de comprender qué debe preservar el enlace en el circuito magnético y cómo se comporta el proceso a lo largo de una serie de producción.
Lo que realmente hace el vínculo
El vínculo tiene dos funciones, y la segunda muchas veces se olvida
El primer trabajo es mecánico. La pila debe permanecer rígida durante el bobinado, el ensamblaje y años de vibración y ciclos de temperatura. La resistencia al corte del adhesivo y la uniformidad de la línea de unión deciden si la pila se delamina bajo carga.
El segundo trabajo es eléctrico. Cada laminación lleva una fina capa aislante y el proceso de pegado debe preservarla. Si las laminaciones adyacentes hacen contacto eléctrico, las corrientes parásitas se propagan por la pila, la pérdida de hierro aumenta, las temperaturas locales aumentan y la eficiencia en la que se basó el diseño desaparece silenciosamente. Esta es la razón por la cual los métodos que perforan, entrelazan o sueldan el acero son contraproducentes para los diseños de alta frecuencia, sin importar cuán baratos sean.
Una fuerte unión de laminación mantiene unida la pila bajo torsión y temperatura mientras mantiene intacta la capa aislante. Si falla cualquiera de los trabajos, el motor se verá afectado por pérdidas, ruido o fallas prematuras.
Métodos de apilamiento comparados
Unión versus entrelazado, remachado y soldadura láser
El enclavamiento es rápido y económico, pero cada muesca crea una conexión mecánica que también pone en cortocircuito las laminaciones eléctricamente. El remachado añade fuerza de sujeción, pero perfora el acero. La soldadura láser produce una costura rígida, pero la zona afectada por el calor debilita el aislamiento cerca de la soldadura y puede distorsionar las laminaciones delgadas. La unión evita los tres problemas, a costa de una ventana de proceso más estricta.
| Método | fuerza axial | Integridad del aislamiento | Principal compensación |
|---|---|---|---|
| entrelazado | bueno | Comprometido en muescas | Rutas de bajo coste, pero de cortocircuito entre capas. |
| remachar | Alto | Dañado en los agujeros de los remaches | Factor de espacio simple pero menor y aislamiento más débil |
| Soldadura láser | Alto | Zona afectada por el calor cerca de las soldaduras | Rígido, pero arriesgado para laminaciones muy finas |
| Unión adhesiva | bueno after curing | Conservado en toda la superficie. | Control de procesos más estricto, mejor comportamiento de alta frecuencia |
Para motores de alta frecuencia, el aislamiento interlaminar no es un detalle menor. Incluso un pequeño aumento en el cortocircuito se manifiesta como una mayor pérdida de hierro y una temperatura de funcionamiento más alta, lo que obliga al diseñador a aceptar un rendimiento más bajo o agregar refrigeración. La unión mantiene la puerta abierta a las laminaciones delgadas, y las laminaciones delgadas son las que hacen que los motores modernos de alta velocidad sean prácticos.
Del recubrimiento a la pila curada
Cómo se fabrica una pila de laminación autoadhesiva
Las laminaciones autoadhesivas llevan una capa adhesiva activada por calor sobre el acero eléctrico. El proceso parece simple, pero cada paso tiene una ventana de tolerancia que determina la calidad del núcleo terminado.
- Aplicación de recubrimiento. El adhesivo se aplica con un espesor controlado. Demasiado fino debilita la unión; demasiado grueso reduce el factor de espacio del núcleo.
- Apilado. Las laminaciones están alineadas en un dispositivo. Las láminas desalineadas crean una variación dimensional en el núcleo terminado.
- Calentamiento y prensado. La pila se calienta hasta la temperatura de activación bajo presión. La uniformidad de la temperatura es más importante que la temperatura máxima, porque un punto frío no curará.
- Enfriamiento. La pila se enfría en condiciones controladas para que el adhesivo alcance su máxima resistencia sin introducir tensión interna.
- Inspección. La resistencia de la unión, la altura de la pila y las tolerancias dimensionales se verifican antes de que el núcleo avance.
Sobre el espesor de la línea de unión
La mayoría de los núcleos de producción funcionan con una línea de unión de entre 2 y 8 μm. Demasiada presión exprime el adhesivo donde no se desea; muy poco deja vacíos. La ventana es estrecha, por lo que el control del proceso decide la calidad final.
Criterios de aceptación para núcleos adheridos.
Cómo se ve un bono de calidad en el taller
La calidad de la unión no puede juzgarse únicamente por la apariencia. Un borde uniforme es una buena señal, pero la verdadera evidencia está en las medidas. Estas comprobaciones separan un núcleo consolidado fiable de uno marginal:
- Cobertura adhesiva. El recubrimiento debe cubrir toda la superficie de laminación, incluidas las esquinas y los bordes de las ranuras, donde tiende a adelgazarse durante el estampado.
- Comportamiento de expulsión. La expulsión controlada en el borde exterior muestra que la presión y la temperatura estaban dentro del rango. Ninguno en absoluto puede significar que el adhesivo nunca fluyó; La expulsión excesiva contamina las herramientas y priva al núcleo de resina.
- Validación de la fuerza de unión. Las pruebas periódicas de pelado o corte confirman que el proceso de curado se mantiene estable durante toda la producción.
- Integridad dimensional. Se miden la altura de la pila, el paralelismo y la planitud de los extremos, porque una presión desigual puede introducir una ligera inclinación.
El mito de la expulsión cero
Algunos compradores tratan cualquier adhesivo visible como un defecto. En la práctica, una ausencia total de compresión suele ser la advertencia más importante: sugiere que la pila nunca alcanzó la temperatura de compresión o curado prevista.
Opciones basadas en aplicaciones
Hacer coincidir el proceso de vinculación con la aplicación
La vinculación no es una receta. La química del recubrimiento, el espesor de la laminación y el ciclo de curado cambian con la aplicación. El motor de un vehículo eléctrico necesita laminaciones muy finas y una unión que sobreviva al ciclo térmico. Un servomotor prioriza la concentricidad y la baja inercia. El motor de un electrodoméstico se centra en la rentabilidad en grandes volúmenes.
Motores de accionamiento para vehículos eléctricos.
La alta velocidad y la alta frecuencia de conmutación exigen laminaciones delgadas, líneas de unión uniformes y un perfil de curado que no afecte las propiedades magnéticas del acero. Una pequeña caída en la estabilidad de la unión se manifiesta en forma de ruido, vibración y calor.
Servomotores
El control de torsión de precisión depende de una concentricidad constante y de pilas equilibradas. La unión evita los puntos de tensión locales que crean la soldadura y el entrelazado, lo que ayuda a que el rotor se mantenga equilibrado a gran velocidad.
Motores para electrodomésticos
Para los electrodomésticos, la mejor unión es la que mantiene miles de pilas dentro de una ventana de tolerancia estrecha al menor costo por pieza, lo que pone énfasis en el manejo automatizado y el curado repetible.
El proveedor adecuado los trata como productos diferentes, no como un proceso con etiquetas diferentes. Al otro lado del Gama de productos de núcleo de estator y rotor. , la especificación de unión debe volver a validarse para cada geometría, grado de material y lote de recubrimiento. Si el diseño de su motor depende de una especificación de enlace específica, un discusión con el fabricante antes de comprometerse con las herramientas a menudo ahorra meses de recalificación posterior.
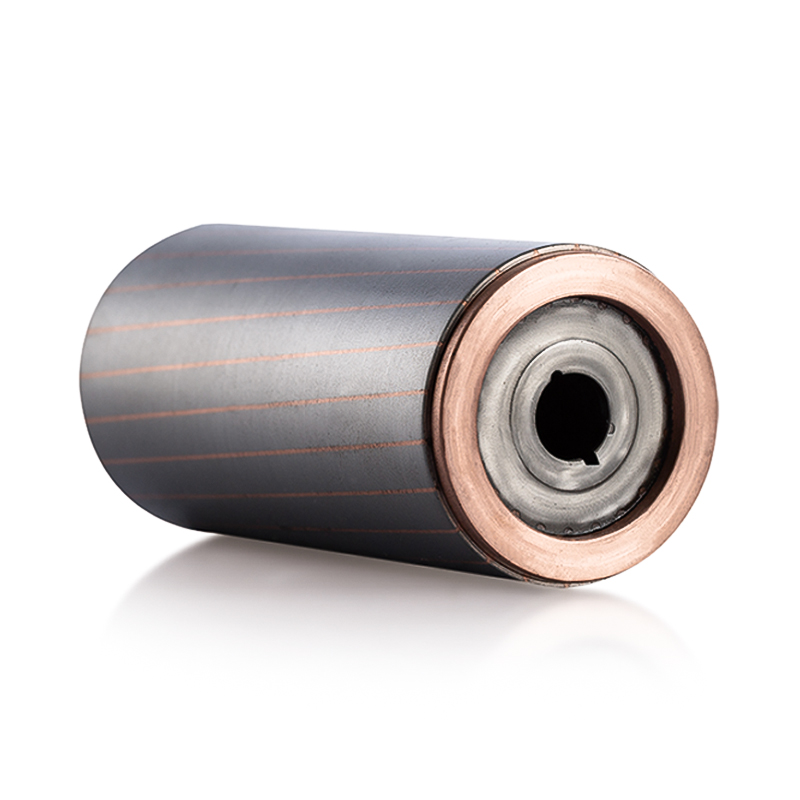
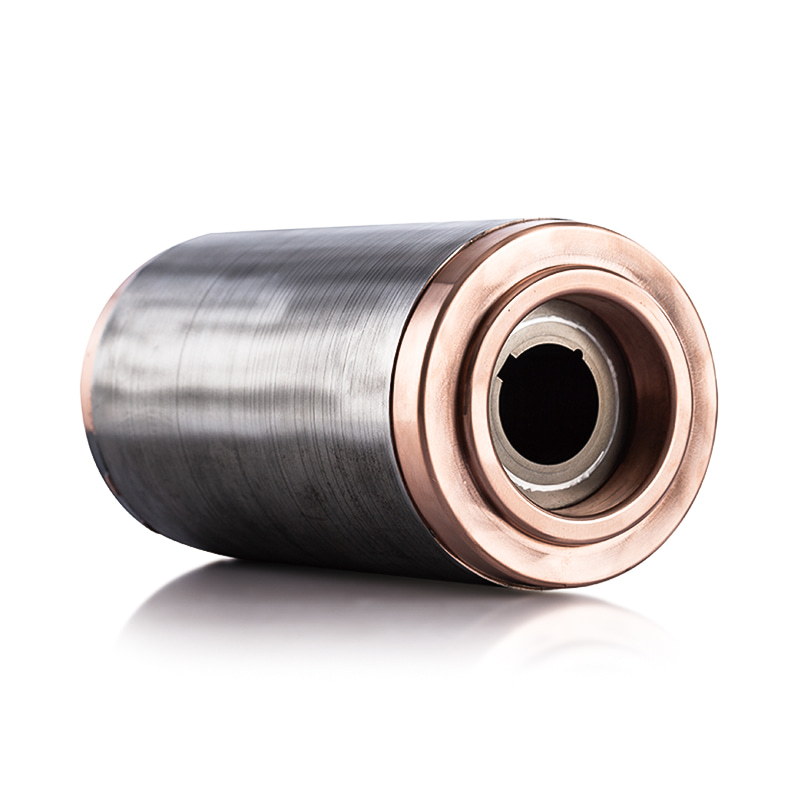
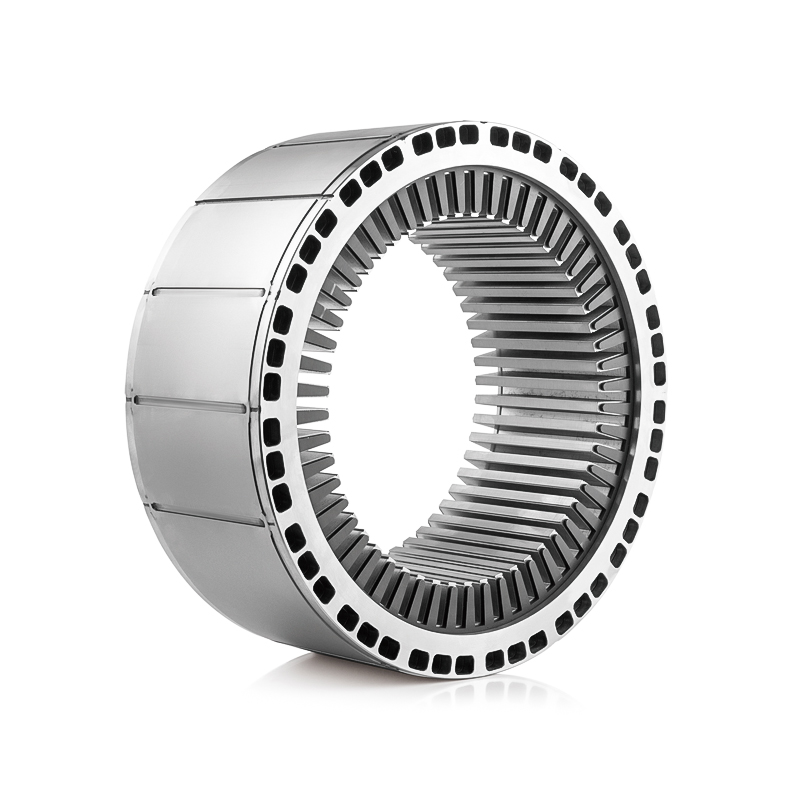
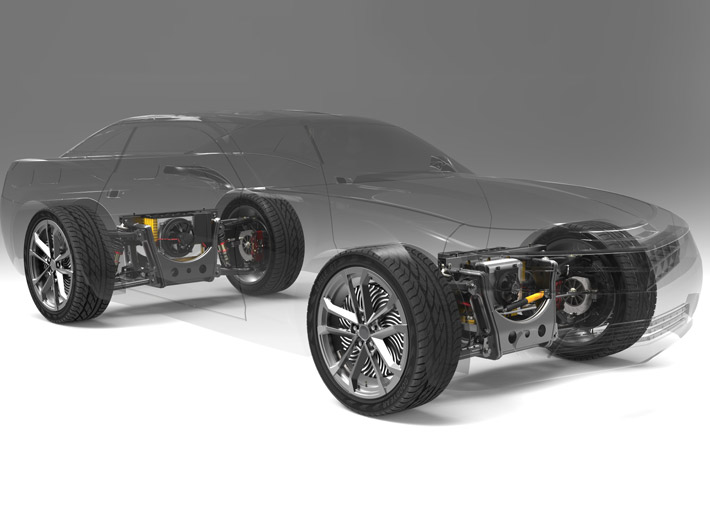 Núcleos de rotor y estator de motor de accionamiento de vehículo eléctrico Explore una gama de núcleos de estator y rotor unidos para propulsión de vehículos eléctricos, diseñados para una alta densidad de flujo y un apilamiento de laminaciones preciso. Ver producto →
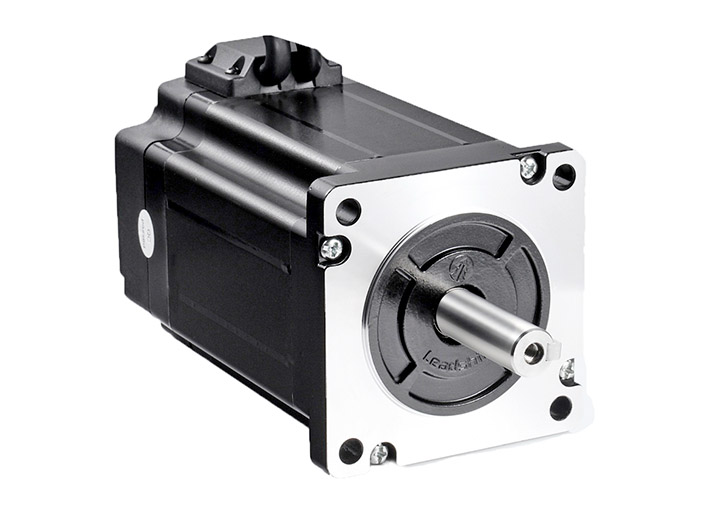 Estator de servomotor y núcleo de rotor para movimiento de precisión Un núcleo laminado de alta precisión con tolerancias estrictas y formas de ranura optimizadas, construido para reducir el par dentado en robótica y maquinaria. Ver producto →
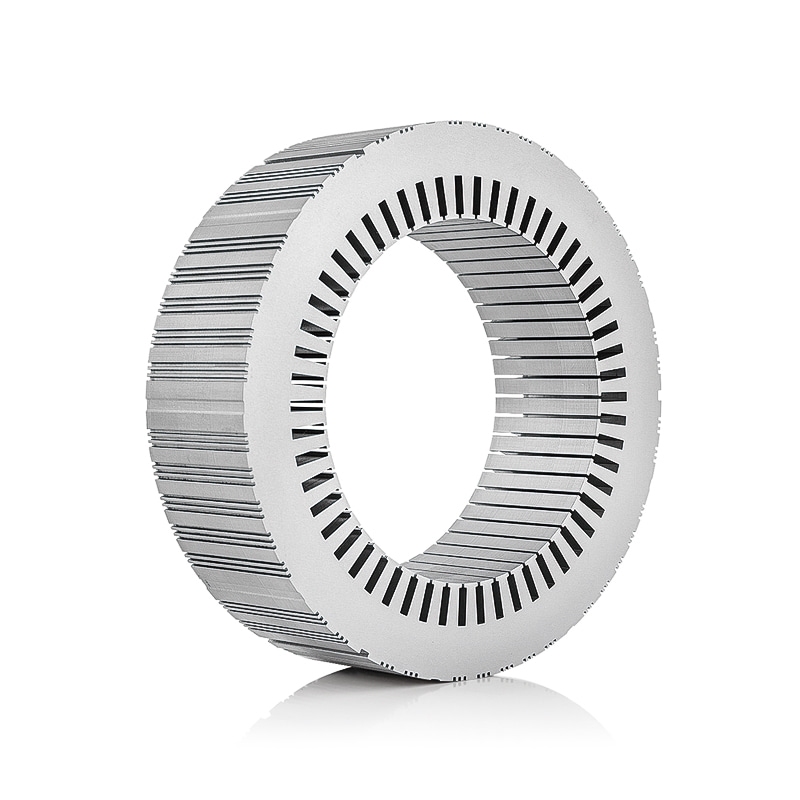
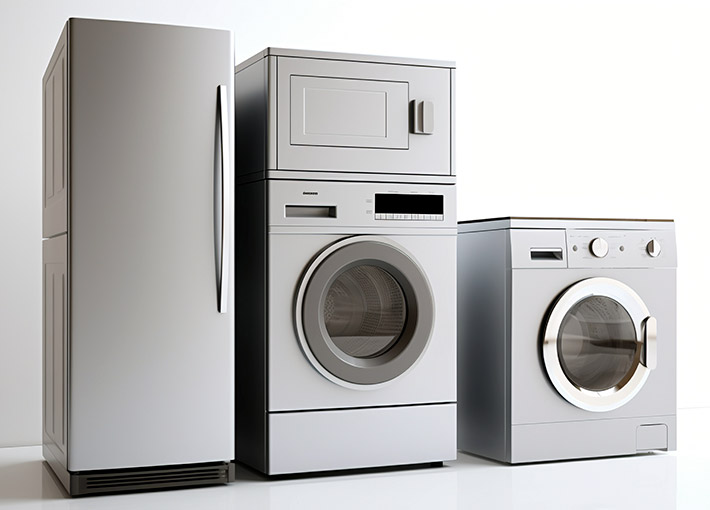 Núcleos de rotor y estator de motor para electrodomésticos Núcleos laminados confiables para lavadoras, refrigeradores y ventiladores, con acero de bajas pérdidas y unión constante para un funcionamiento silencioso. Ver producto →
Evaluación de proveedores
Elegir un socio que pueda llevar a cabo el proceso.
La unión de laminaciones de motores es una tecnología controlada por procesos. Un proveedor puede tener la prensa adecuada, el acero adecuado y el recubrimiento adecuado, y aun así fallar en su consistencia si no se controla el perfil de curado. Un socio que se encarga del estampado y el encolado bajo el mismo techo tiene una ventaja estructural, porque la matriz, el recubrimiento y la secuencia de apilado están vinculados desde la primera prueba. Al evaluar un socio para núcleos de rotor y estator unidos, busque cuatro capacidades.
- Validación interna. ¿Está documentado el ciclo de curado, registrándose la temperatura, la presión y el tiempo de permanencia por lote?
- Profundidad de medición. ¿El laboratorio de calidad prueba la resistencia de la unión y la integridad del aislamiento, o solo la altura de la pila?
- Propiedad de la tolerancia. ¿Puede el proveedor mantener la planitud, el paralelismo y la concentricidad que su proceso de bobinado y ensamblaje necesita?
- Estabilidad del volumen. Las muestras pequeñas ocultan la deriva del proceso. Pregunte cómo se controlan los parámetros de unión en tiradas de producción largas.
que bien se ve
Cuando un núcleo adherido alcanza la producción en serie con una altura de pila estable, bordes limpios y una fuerza de unión repetible en todos los lotes, el diseño del motor puede confiar en él.
La conclusión es sencilla. La unión se gana su lugar en los motores de alta velocidad y alta eficiencia porque preserva lo que otros métodos destruyen: el aislamiento entre capas. La unión debe ser lo suficientemente fuerte como para mantener unida la pila durante la vida útil del motor, pero lo suficientemente delgada como para no comprometer el circuito magnético. Si se logra ese equilibrio, el núcleo se convierte en una ventaja invisible. Hágalo mal y el motor se lo indicará, en términos de pérdidas, ruido y una vida útil más corta.
Artículo anterior
No hay próximo post
Siguiente artículo
El núcleo del estator de laminación Slinky: proceso, beneficios y guía de proveedores
Zhejiang Jufeng Technology Co., Ltd. © Reservados todos los derechos

Fabricantes de núcleos de estator y rotor laminados personalizados