 简体中文
 English
 русский
 Español

Hogar / Noticias / Noticias de la industria / Núcleo de estator de acero al silicio BLDC: grado, espesor de laminación y abastecimiento
Núcleo de estator de acero al silicio BLDC: grado, espesor de laminación y abastecimiento
Núcleos de estator de acero al silicio BLDC: grado, calibre y apilamiento
La calidad del acero, el espesor de la lámina y la forma en que se mantienen unidas las laminaciones deciden más sobre la eficiencia, el aumento de temperatura y la consistencia entre unidades que cualquier configuración del controlador.
Un motor de ventilador sin escobillas de 48 V que debería consumir ocho amperios puede leer cerca de diez en el banco, y la placa del controlador rara vez es la razón. Más a menudo, el núcleo del estator estaba hecho de acero de uso general de 0,50 mm, donde la frecuencia eléctrica requería 0,35 mm, o los hoyuelos entrelazados que mantenían la pila unida también formaban un puente de baja resistencia que lo atravesaba.
La conclusión primero: El grado, el calibre y el método de apilamiento deciden la mayor parte de lo que hará un núcleo de estator BLDC. , y el resto del dibujo sólo lo refina. La calidad establece la pérdida y la permeabilidad del núcleo. El calibre decide qué parte de esa pérdida sobrevive a su frecuencia eléctrica y cuánto cuesta la vida útil de las herramientas. El método de apilamiento decide si las laminaciones siguen eléctricamente separadas después de diez mil unidades.
Lo que sigue es cómo leer la designación de un grado sin dejarse engañar por sus condiciones de prueba, cuándo las laminaciones delgadas ganan su costo, qué hacen las uniones y soldaduras en el circuito magnético y qué números deben aparecer en el dibujo antes de emitir una orden de compra.
Lo que realmente tiene que hacer un núcleo de estator BLDC
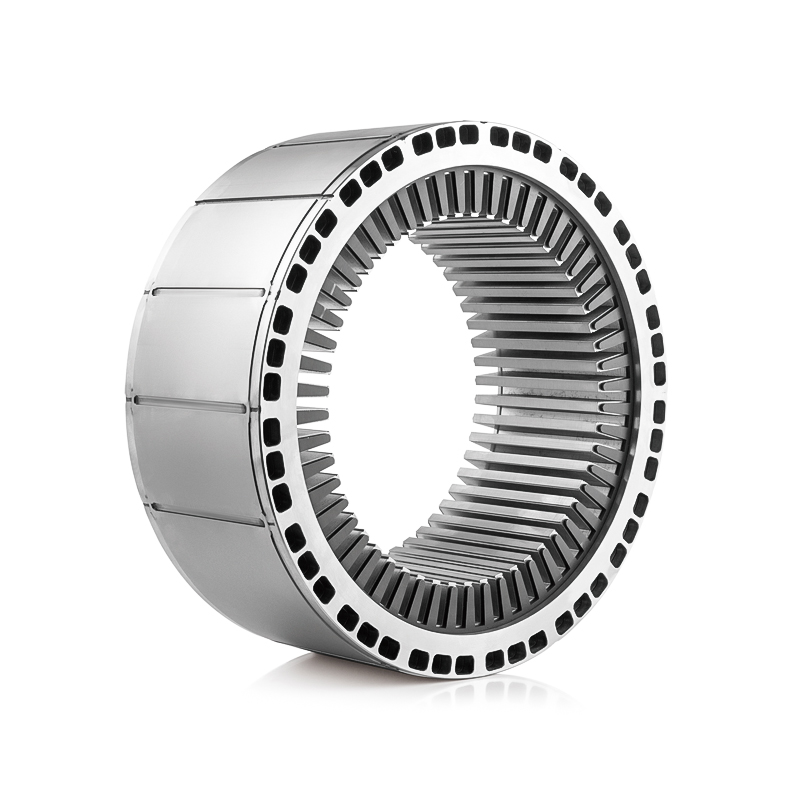
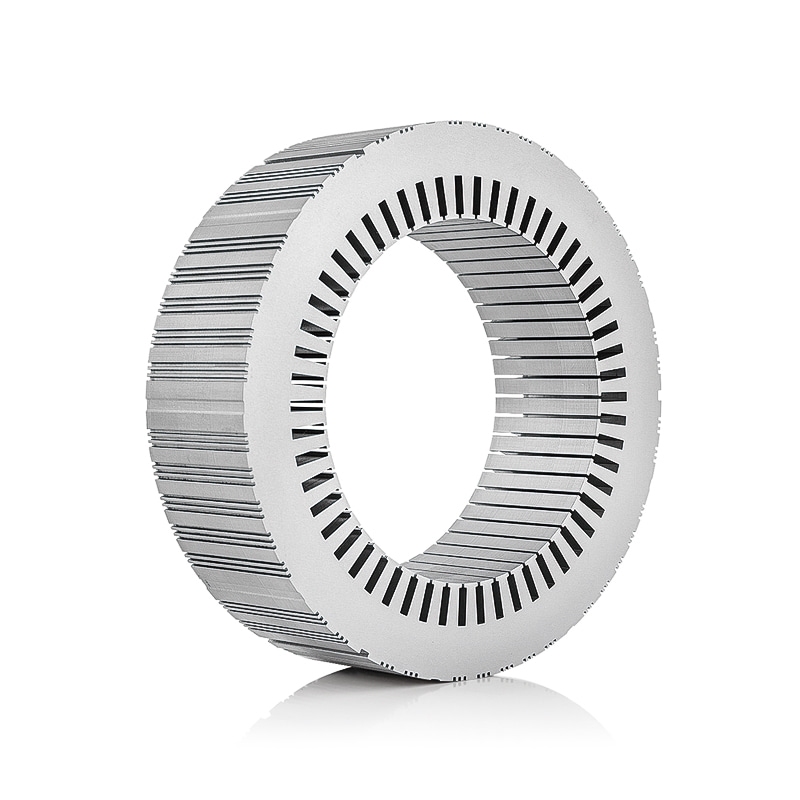
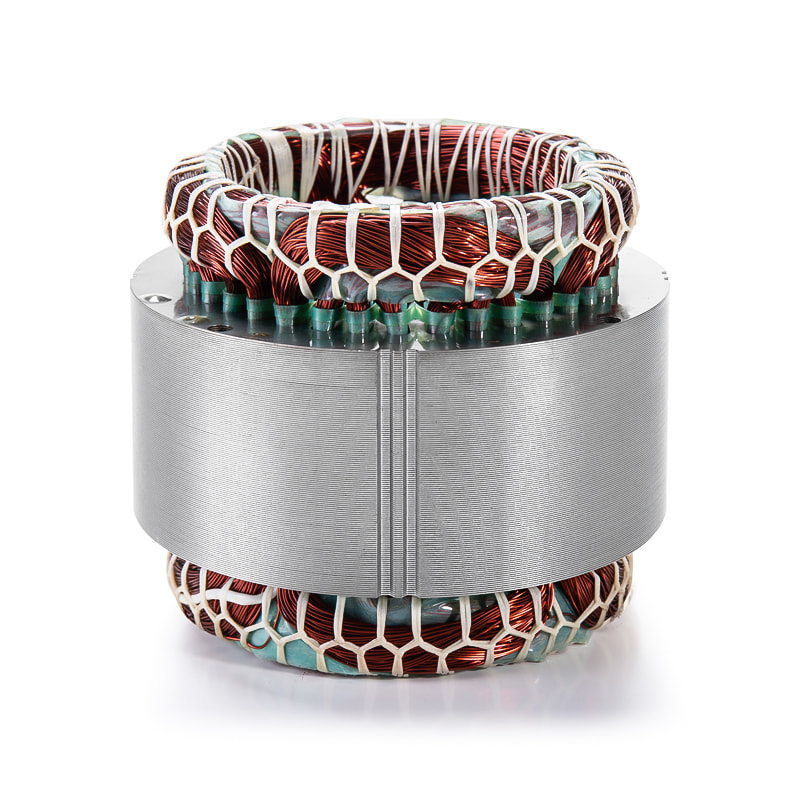
El núcleo de un estator tiene tres funciones: transportar el flujo desde los imanes del rotor a los devanados, hacerlo con la menor pérdida que permita el presupuesto y dar a los devanados una estructura de ranura rígida que sobreviva al curado del barniz, los ciclos térmicos y la vibración.
El silicio se añade al acero eléctrico principalmente para aumentar la resistividad, y la resistividad suprime las corrientes parásitas, el mecanismo de pérdida que crece con el cuadrado de la frecuencia. Esto es importante porque un motor BLDC con un alto número de polos funciona a una frecuencia eléctrica alta incluso a una velocidad de eje modesta. Un motor de doce ranuras y catorce polos que gira a 3.000 rpm ve aproximadamente 350 Hz dentro del núcleo, mientras que un motor de cuatro polos a la misma velocidad ve 100 Hz. La laminación hace geométricamente lo que el silicio hace químicamente: cortar el núcleo en finas láminas aisladas evita que las corrientes circulantes se acumulen en un bucle grande.
- La pérdida por histéresis depende de la aleación y la densidad del flujo, y es en gran medida independiente del espesor de la lámina.
- La pérdida por corrientes parásitas disminuye con el cuadrado del espesor de la lámina, razón por la cual el calibre importa más a medida que aumenta la frecuencia.
- El factor de apilamiento es la proporción del volumen del núcleo que en realidad es acero en lugar de recubrimiento, adhesivo o aire, y establece cuánto torque se obtiene a partir de una altura de apilamiento determinada.
Cómo leer un grado de acero al silicio
Los grados de acero eléctrico no orientado llevan sus dos números clave en el nombre. En 35W270, los dos primeros dígitos dan el espesor nominal en centésimas de milímetro, es decir, 0,35 mm, y los tres últimos dan la pérdida máxima garantizada del núcleo en vatios por kilogramo, es decir, 2,70 W/kg. Lo que el nombre no indica es la inducción y la frecuencia con la que se midió esa pérdida.
| Grado | Espesor nominal | Pérdida garantizada | Ajuste típico de BLDC |
|---|---|---|---|
| 50W600 | 0,50 milímetros | 6,00 W/kg a 1,5 T, 50 Hz | Motores de bomba y ventilador de baja velocidad y económicos |
| 50W470 | 0,50 milímetros | 4,70 W/kg a 1,5 T, 50 Hz | Motores de uso general hasta aproximadamente 200 Hz |
| 35W300 | 0,35 milímetros | 3,00 W/kg a 1,5 T, 50 Hz | BLDC convencional, herramientas eléctricas, motores para electrodomésticos |
| 35W270 | 0,35 milímetros | 2,70 W/kg a 1,5 T, 50 Hz | BLDC y servonúcleos de alta eficiencia |
| 20W1200 | 0,20 milímetros | 12,00 W/kg a 1,0 T, 400 Hz | Tracción de alto número de polos y núcleos de husillo. |
La trampa compara una cifra tomada a 1,0 T y 400 Hz con otra tomada a 1,5 T y 50 Hz. La pérdida por corrientes parásitas aumenta con el cuadrado de la frecuencia, la pérdida por histéresis aumenta aproximadamente linealmente y ambas aumentan con la inducción, por lo que un grado de alta frecuencia siempre se ve peor en el papel, incluso cuando es el mejor material. Una cotización debe indicar la pérdida en la inducción y la frecuencia a la que realmente funcionará su motor, o incluir una curva de pérdida completa.
Espesor de laminación: dónde realmente rinde lo fino
Más delgado no es automáticamente mejor y nunca es gratis. La pérdida por corrientes parásitas disminuye con el espesor al cuadrado, y esa ganancia es real: bajar de 0,50 mm a 0,35 mm reduce el componente clásico de Foucault a aproximadamente la mitad con la misma frecuencia y flujo. La pérdida por histéresis no disminuye con el espesor, por lo que a medida que el calibre disminuye, la proporción de histéresis aumenta y los retornos se aplanan.
Los costos posteriores son fáciles de subestimar. Más laminaciones para la misma altura de pila significan más carreras, un desgaste más rápido del troquel y más área de rebabas que controlar. El factor de apilamiento disminuye ligeramente, la rigidez del apilamiento disminuye notablemente y la tensión del devanado debe disminuir para evitar deformar los dientes. Para un motor de baja frecuencia y sensible al costo, el acero de 0,50 mm suele ser la elección de ingeniería correcta en lugar de un compromiso.
Un punto de partida viable más que una regla: por debajo de unos 200 Hz, 0,50 mm suele ser suficiente. Entre 200 y 400 Hz, 0,35 mm es la selección principal. Por encima de 400 Hz, las máquinas con un alto número de polos se mueven a 0,27 mm o 0,20 mm.
El método de apilamiento cambia el circuito magnético
La forma en que se mantienen unidas las laminaciones es una decisión tanto electromagnética como de fabricación. El entrelazado, la soldadura, el grapado y la unión adhesiva dejan cada uno una huella eléctrica diferente en la pila.
| Método | Aislamiento entre láminas | tiempo de ciclo | donde cabe |
|---|---|---|---|
| Hoyuelos entrelazados | Más bajo, cada hoyuelo es un puente de metal. | Más rápido | Núcleos de alto volumen y baja frecuencia |
| Soldadura en el diámetro exterior. | Bajo a lo largo de la costura de soldadura | Rápido | Pilas rígidas donde es aceptable alguna pérdida por remolinos |
| Grapar o grapar | Moderado, localizado en la grapa. | moderado | Núcleos más grandes que necesitan resistencia mecánica |
| Unión adhesiva | El aislamiento más alto en toda la superficie | Más lento, necesita curación. | Núcleos de alta frecuencia y tracción. |
El enclavamiento es la opción más barata y rápida y es totalmente adecuado para muchos núcleos de baja frecuencia. Su debilidad es que el metal desplazado en cada hoyuelo une las laminaciones adyacentes, y en un núcleo de alta frecuencia se suman varios cientos de esos puentes. El resultado suele aparecer como una corriente sin carga más alta que como una falla dimensional, razón por la cual puede pasar la inspección entrante y aún así dañar.
Riesgo de compra a tener en cuenta: una pila que mide perfectamente en el prototipo puede variar en la producción si el proveedor cambia la presión de unión, la temperatura de recocido o el intervalo de mantenimiento del troquel entre la muestra y el primer envío de volumen.
Calidad de los bordes, recocido y pérdidas que nadie mide
Dos núcleos pueden ser dimensionalmente idénticos y aun así diferir en pérdidas por un margen que se muestra claramente en el aumento de temperatura, porque la diferencia reside en los bordes y en el tratamiento térmico.
El corte por láser es flexible y no requiere herramientas, lo que lo convierte en el método predeterminado para prototipos y volúmenes bajos. También deja una zona afectada por el calor a lo largo del borde cortado donde se altera la microestructura y cae la permeabilidad. En un núcleo grande esa banda es insignificante; en un estator pequeño con dientes estrechos puede ser una fracción significativa del ancho del diente, y el diente es exactamente donde la densidad de flujo es mayor.
El estampado con una matriz afilada produce un mejor borde magnético, pero traslada el costo a las herramientas y exige control de las rebabas. Un límite de rebabas de aproximadamente 0,05 mm es una especificación común, ya que las rebabas de las laminaciones cortas se unen en los bordes y dañan el aislamiento de las ranuras durante el bobinado. La secuencia completa de fabricación de laminación. Vale la pena comprender todos los aspectos, desde el corte de la bobina hasta el recocido final, antes de aprobar una ruta de proceso.
El recocido de alivio de tensión recupera gran parte de la permeabilidad perdida por la tensión del punzonado. En pilas unidas, la secuencia importa: el tratamiento térmico debe finalizar antes de la unión, o el adhesivo debe seleccionarse para la temperatura de recocido.
Un núcleo puede pasar todas las comprobaciones dimensionales y aun así funcionar caliente, porque el aislamiento de laminación a laminación y la tensión en los bordes nunca aparecen en un calibrador.
Qué pertenece al dibujo y a la inspección entrante
El diseñador escribe las tolerancias, pero el comprador tiene que leerlas, porque en el núcleo del estator se define exactamente lo que puede variar en la producción en volumen.
- Diámetro del orificio y concentricidad con respecto al diámetro exterior, ya que estos dos establecen el entrehierro.
- Ancho del diente en su punto más estrecho con una tolerancia bilateral, porque el diente es el cuello de botella del fundente.
- Ancho y profundidad de la ranura, que controlan el factor de llenado del devanado y las fugas.
- Altura de la pila y número de laminaciones, referenciados a una presión de sujeción definida si la pila está comprimida.
- Límite de altura de las rebabas, condición de los bordes y qué superficies son críticas.
- La cuadratura del orificio con respecto a las caras extremas, lo que afecta la alineación del rotor y el ruido.
- Pérdida del núcleo en una muestra, medida en la inducción y frecuencia operativa en lugar de en una condición de catálogo.
Vale la pena preguntar por: la ruta del proceso así como el dibujo. Dos proveedores pueden cotizar el mismo material 35W270 y las mismas tolerancias y aun así entregar núcleos diferentes si uno se recoce antes de unir y el otro no.
La validación de la muestra debe seguir una secuencia fija: laminaciones del prototipo, luego un lote piloto de herramientas de producción, luego un estudio de capacidad sobre las dimensiones críticas y una verificación de pérdida del núcleo en una muestra herida. Saltarse el lote piloto es la causa más común de que un diseño mida bien y luego decepcione en volumen. Si esa secuencia necesita planificarse en torno a un programa motor específico, El equipo de ingeniería puede recorrerlo con usted. .
Donde el mismo núcleo se comporta de manera diferente
Los motores de tracción, los motores de electrodomésticos y los servomotores utilizan núcleos de estator de acero al silicio BLDC y piden cosas casi opuestas al material.
Motores de accionamiento de vehículos eléctricos
Un número elevado de polos eleva la frecuencia eléctrica muy por encima de unos pocos cientos de hercios, y el núcleo tiene que sobrevivir a ciclos térmicos profundos sin que la línea de unión se suelte. Esta combinación apunta a acero de bajas pérdidas de 0,20 a 0,35 mm, unión adhesiva y una cifra de pérdidas medida en el punto de funcionamiento real.
Motores para electrodomésticos y herramientas eléctricas
Aquí las prioridades se invierten. Los volúmenes son enormes, el coste por núcleo se mide en pequeñas fracciones y la frecuencia eléctrica es moderada. Generalmente gana una calidad de 0,35 mm con enclavamiento o una soldadura ligera, siempre que la matriz se mantenga lo suficientemente bien como para mantener la altura de las rebabas y la tolerancia de los dientes a lo largo de un largo recorrido.
Servomotores y motores de precisión
Los servonúcleos se juzgan más por el par de engranaje, el funcionamiento silencioso y la repetibilidad que por la pérdida absoluta. Las tolerancias de las ranuras y los dientes se ajustan, la inclinación debe mantenerse con precisión y el aislamiento entre láminas debe permanecer uniforme, porque cualquier asimetría se manifiesta como una onda de torsión que el controlador no puede ocultar por completo.
Qué bloquear antes de realizar el pedido
Un núcleo de estator de acero al silicio BLDC es un problema de especificación antes de que sea un problema de fabricación. Fije la calificación según su frecuencia operativa real, no según una condición del catálogo. Fije el calibre contra la pérdida que realmente pueda medir, no contra el acero más delgado que pueda permitirse. Compare el método de apilamiento con la calidad de aislamiento que necesita la aplicación y escriba el límite de rebabas, la secuencia de recocido y la prueba de pérdida del núcleo en las especificaciones de compra. Haga esas tres cosas y el devanado, los imanes y el controlador se podrán diseñar con confianza, porque el núcleo se comportará en la unidad diezmilésima exactamente como lo hizo en la primera muestra.
Artículo anterior
Proceso de laminación del núcleo del motor: aplicaciones, criterios de selección y orientación práctica
Siguiente artículo
Construcción del núcleo del estator del generador: explicación de laminaciones, apilamiento y enfriamiento
Zhejiang Jufeng Technology Co., Ltd. © Reservados todos los derechos

Fabricantes de núcleos de estator y rotor laminados personalizados