 简体中文
 English
 русский
 Español

Hogar / Noticias / Noticias de la industria / Proceso de laminación del núcleo del motor: aplicaciones, criterios de selección y orientación práctica
Proceso de laminación del núcleo del motor: aplicaciones, criterios de selección y orientación práctica
Proceso de laminación del núcleo del motor: desde la bobina de acero hasta la pila inspeccionada
Las decisiones de corte, apilamiento y unión deciden la pérdida del núcleo, la precisión dimensional y el costo real de cada motor que construya.
Una bobina de acero al silicio de 0,35 mm entra en la prensa y, unas cuantas pasadas más tarde, sale como una pila de estator entrelazada para un motor de tracción. Todo lo que determina si esa pila funciona según lo diseñado (altura de las rebabas, factor de apilamiento, aislamiento capa a capa, consistencia del entrelazado) se resuelve dentro de esa ventana, mucho antes de que entre el primer devanado.
Así que aquí está el resumen honesto: el proceso de laminación del núcleo del motor no es una sola tecnología. Es una cadena de decisiones pequeñas y mensurables. Manéjelos bien y el núcleo hará su trabajo silenciosamente durante una década. Si se manejan mal, las pérdidas reaparecerán más tarde en forma de calor, ruido y corriente desequilibrada, que normalmente en una revisión de diseño nadie disfruta.
Qué controla realmente el proceso de laminación
Cada laminación en un núcleo apilado está separada de sus vecinas por una fina capa aislante (recubrimiento, óxido o adhesivo) que rompe el camino que de otro modo seguirían las corrientes parásitas circulantes. Esa única idea impulsa todo el proceso. Un acero más delgado reduce la pérdida por corrientes parásitas, pero más capas significan más golpes de punzonado, más operaciones de apilamiento y más posibilidades de que se produzca un defecto de manipulación.
Las bandas prácticas están bien establecidas. Las laminaciones de aproximadamente 0,50 mm se adaptan a motores industriales y de electrodomésticos en general, 0,35 mm son comunes en máquinas de tracción y de mayor eficiencia, y de 0,20 a 0,27 mm aparecen en diseños de alta velocidad o alta frecuencia. Pasar de 0,50 mm a 0,35 mm aumenta el número de laminaciones en una longitud de pila fija en aproximadamente un cuarenta por ciento , y cada uno de ellos tiene que estar plano, limpio y correctamente apilado.
En una línea de laminación, alcanzar la dimensión rara vez es la parte difícil. Mantener esa dimensión en la sexta hora de un turno en marcha, en el último tercio de la bobina, es la parte difícil.
Paso a paso: cómo se construye un núcleo laminado
La secuencia siguiente es la ruta principal. Las tiendas se fusionan o se saltan pasos, pero las dependencias siguen siendo las mismas.
- Preparación y corte de bobinas. La tolerancia del ancho y la calidad del borde cortado se transmiten directamente al troquel, por lo que un borde cortado rugoso se convierte en un problema de rebabas dos estaciones después.
- Blanking y estampado de precisión. Los troqueles progresivos funcionan con un gran volumen; Los troqueles compuestos o de un solo golpe sirven para prototipos y volúmenes más bajos. La holgura del troquel y el afilado de la herramienta establecen la altura de las rebabas y el estado del borde.
- Desbarbado. El cepillado o la limpieza controlada del troquel reducen las rebabas por debajo del máximo especificado antes de que comience el apilado.
- Recocido de alivio de tensiones. El punzonado tensa la estructura del grano cerca del borde cortado y degrada las propiedades magnéticas. El recocido recupera gran parte de eso, a costa de un paso térmico adicional y posibles cambios de aislamiento.
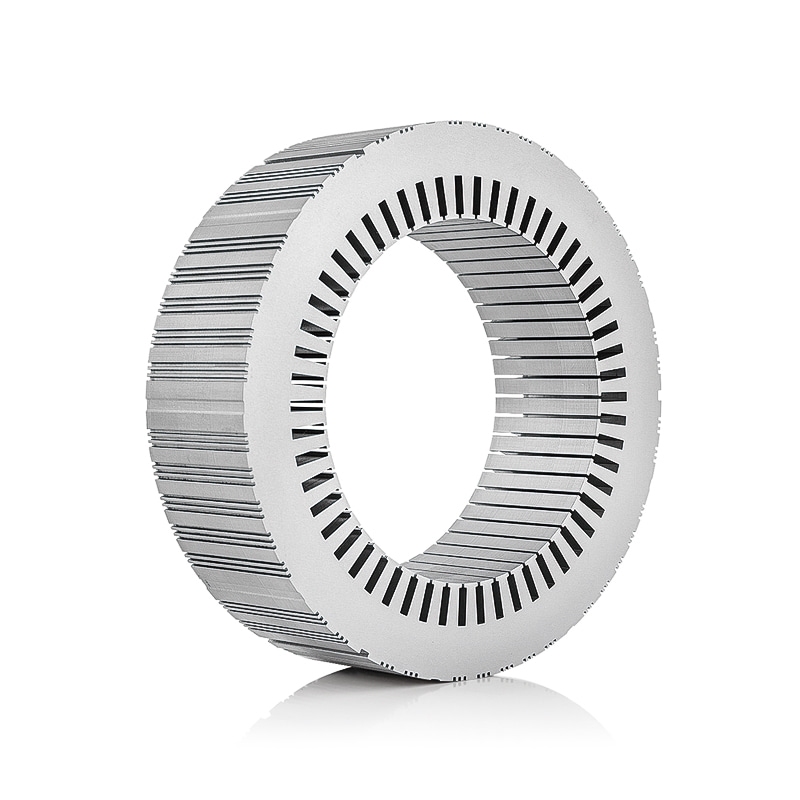
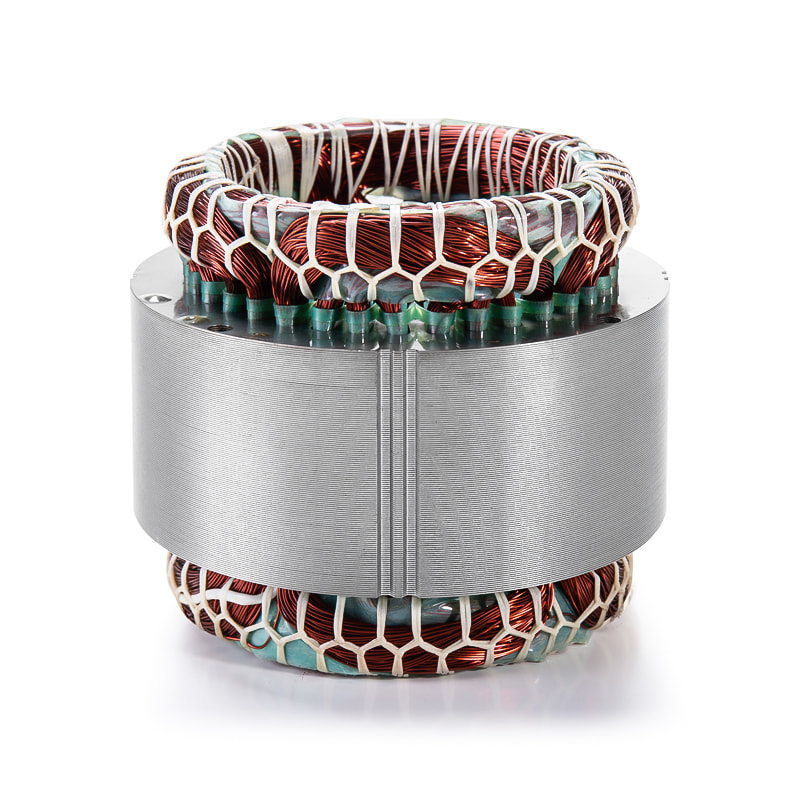
- Apilamiento y unión. Enclavamiento, soldadura, unión adhesiva o remachado, con control de longitud, escuadra y torsión de la pila.
- Dimensionamiento e inspección. La pila se presiona hasta la altura final y luego se verifica la altura de las rebabas, las dimensiones, el factor de apilamiento y la resistencia interlaminar.
Para ver más de cerca cómo se mantienen bajo control esos pasos en la producción, incluidos los controles de calidad y materiales, consulte este tutorial de Cómo se fabrican las laminaciones del núcleo del estator. .
El recocido no es automáticamente mejor. Para algunos grados y diseños de apilado, el riesgo adicional de manejo y aislamiento cuesta más que la ganancia magnética, razón por la cual la elección corresponde al diseñador del motor y no solo al taller de prensa.
Comparación de métodos de apilamiento y unión
Una vez que se perforan las laminaciones, el método utilizado para mantenerlas juntas decide en gran medida el núcleo terminado.
| Método | Ajuste típico | Efecto en la pila | Riesgo principal |
|---|---|---|---|
| Interlock (autoadhesivo) | Electrodomésticos, herramientas y motores pequeños de gran volumen | Ciclo rápido, sin herramientas y sin curado | Los hoyuelos reducen el área efectiva de acero y el factor de apilamiento. |
| Soldadura láser | Tracción, servo y núcleos más grandes. | Rígido, sin pérdida de interbloqueo | El calor local puede alterar las propiedades magnéticas cerca de la soldadura. |
| Unión adhesiva | Laminaciones finas, tiradas de bajo volumen y prototipos. | Sin herramientas, buen factor de apilamiento | Control del ciclo de curado y de la línea de unión antes de su manipulación. |
| Remaches o pasadores | Grandes núcleos generadores y industriales. | Sencillo, útil y tolerante al tamaño | Los orificios adicionales reducen la sección transversal magnética |
Tolerancias y fallas que deciden la aceptación
Las especificaciones principales se agrupan en torno a un pequeño conjunto de números. La altura de las rebabas suele estar limitada entre 0,02 mm y 0,05 mm, según la clase del motor y el sistema de aislamiento. El factor de apilamiento suele estar entre 0,95 y 0,98, con pilas entrelazadas en el extremo inferior porque los hoyuelos desplazan el acero. La longitud y la cuadratura de la pila se mantienen comúnmente dentro de una décima o dos de milímetro en los núcleos de tracción y servo, y los núcleos del rotor agregan concentricidad y equilibrio dinámico además de eso.
- Rebabas lo suficientemente altas como para unir el aislamiento interlaminar, creando cortocircuitos locales y puntos calientes.
- Variación del espesor a lo largo de la bobina, lo que cambia la altura de la pila y obliga a los operadores a compensar la mitad del recorrido.
- Hoyuelos entrelazados sobreformados que cortan el área de acero utilizable.
- Daños en el revestimiento o contaminación por manipulación, almacenamiento o desbarbado.
- Capas torcidas, combadas y sueltas que sobreviven la inspección visual pero fallan una vez que se presiona o enrolla la pila.
Una pila puede medir perfectamente y aun así fallar eléctricamente. Si en el plan de inspección no se incluyen la altura de las rebabas, la integridad del recubrimiento y la resistencia interlaminar, las tasas de aprobación dimensional dan una imagen engañosa de la calidad.
Hacer coincidir el proceso de laminación con la aplicación
Los motores de tracción establecen la combinación más perfecta de material fino, alto factor de apilamiento y control dimensional. Es típico un material en el rango de 0,20 a 0,35 mm, y la unión o soldadura generalmente reemplaza al entrelazado porque el núcleo tiene que permanecer rígido a alta velocidad con bajas pérdidas.
Los núcleos de los generadores de energía eólica cambian las prioridades. Los diámetros se pueden medir en metros, por lo que la segmentación, la alineación y el transporte son más importantes que la velocidad de la prensa; Las pilas soldadas o atornilladas se mantienen mejor que las interconectadas a esa escala.
Los motores de electrodomésticos y herramientas eléctricas se encuentran en el extremo opuesto. Los volúmenes son enormes y predomina el coste por núcleo, por lo que la respuesta normal es material de 0,5 mm, entrelazado y un troquel progresivo con una larga vida útil de la herramienta. Los intervalos de mantenimiento de matrices se convierten en una cuestión de planificación de la producción más que técnica.
Los núcleos de tránsito de servos y rieles se encuentran entre estos extremos: volúmenes moderados, pero una geometría de ranura estrecha y requisitos de baja vibración que mantienen el perfil de la ranura, el desgaste del punzón y la consistencia de la laminación bajo un escrutinio constante.
Calificación del proveedor: preguntas que vale la pena hacer antes de cortar las herramientas
El proceso se soluciona en gran medida una vez que se corta la suerte, por lo que la mayor parte del apalancamiento se sitúa en las semanas previas. Un puñado de preguntas separan a los proveedores que entienden el proceso de aquellos que sólo cotizan un precio por pieza.
- ¿Qué altura de rebaba se mide, en cuántas piezas y en qué puntos a lo largo de la bobina?
- ¿Cómo se verifica el factor de apilamiento en la pila terminada en lugar de calcularlo a partir de la teoría?
- ¿Cómo se comprueba la integridad del recubrimiento o la resistencia interlaminar después del desbarbado y el apilado?
- ¿Cuáles son los procedimientos de primera y última salida cuando se cambia una bobina o un troquel?
- ¿Se prueba la pérdida del núcleo por muestra y mediante qué método: Epstein, prueba de hoja única o prueba de pila?
- ¿A quién pertenece el troquel y cuál es el intervalo de mantenimiento programado en golpes?
Los proveedores que responden con datos medidos, planes de muestreo y responsabilidades nombradas suelen ser aquellos cuyos núcleos todavía mantienen la tolerancia en el mes doce de un programa, no sólo en la aprobación del primer artículo.
Llevar el dibujo, el presupuesto de pérdidas y el volumen anual esperado a la primera conversación técnica acorta el ciclo considerablemente: puede enviar el dibujo central al equipo de proceso antes de que se congele el diseño del troquel.
El proceso de laminación del núcleo del motor recompensa las disciplinas de perforación: espacio correcto en el troquel, altura de rebaba controlada, factor de apilamiento verificado e inspección que verifica el aislamiento en lugar de solo las dimensiones. Las opciones de espesor y unión dependen de la aplicación: delgadas y unidas para tracción, más gruesas y entrelazadas para electrodomésticos, soldadas o atornilladas a escala de generador. Resuelva esos elementos con anticipación, con las personas que realmente dirigirán la prensa, y el núcleo dejará de ser un elemento de riesgo en el cronograma.
Artículo anterior
No hay próximo post
Siguiente artículo
Núcleo de estator de acero al silicio BLDC: grado, espesor de laminación y abastecimiento
Zhejiang Jufeng Technology Co., Ltd. © Reservados todos los derechos

Fabricantes de núcleos de estator y rotor laminados personalizados