 简体中文
 English
 русский
 Español

Hogar / Noticias / Noticias de la industria / Material del núcleo del estator del generador: cómo elegir el acero eléctrico adecuado
Material del núcleo del estator del generador: cómo elegir el acero eléctrico adecuado
Material del núcleo del estator del generador: la decisión que soluciona sus pérdidas durante una década
Elija primero por frecuencia, luego por densidad de flujo y luego por espesor de laminación. La clase de recubrimiento, la calidad del punzonado y el método de apilamiento deciden si la tira que compró se comporta como el acero que probó.
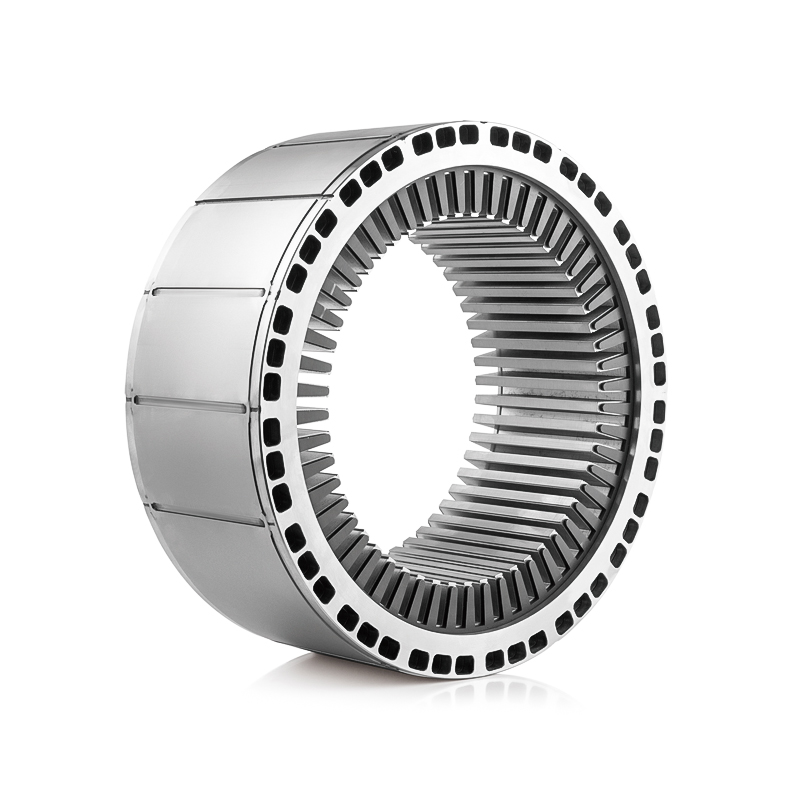
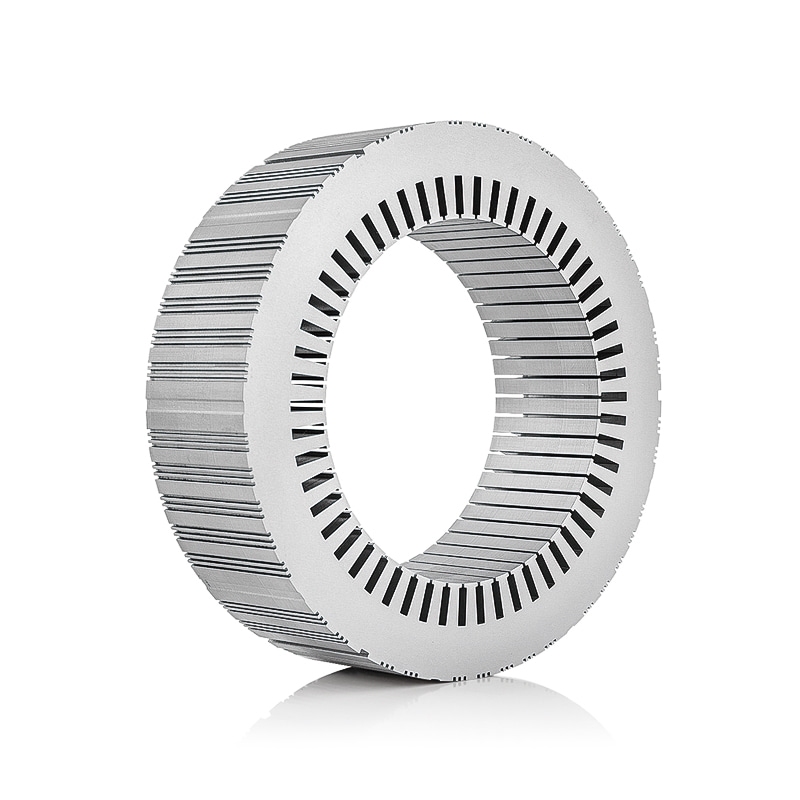
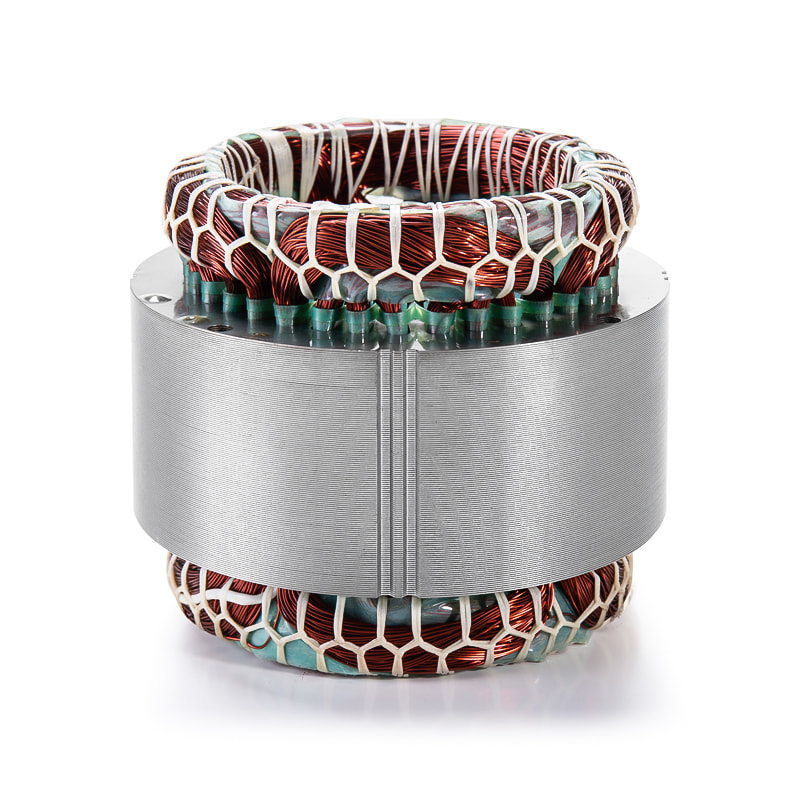
El núcleo del estator realiza tres trabajos a la vez. Lleva el flujo que une el rotor con los devanados, sostiene la geometría de la ranura que ubica el devanado y mantiene el entrehierro concéntrico a lo largo de años de ciclos térmicos. La elección del material determina el presupuesto para los tres, y la factura normalmente llega en la prueba térmica de carga completa en lugar de en la revisión del dibujo.
El acero rara vez es la línea más cara en la lista de materiales. Las pérdidas que genera son. Por eso la calidad debe expresarse en vatios, no en precio por kilogramo.
Qué debe ofrecer el material
El núcleo de un estator debe estar magnéticamente abierto al flujo que viaja alrededor del yugo y a través de los dientes, y magnéticamente cerrado al campo alterno que, de otro modo, generaría corrientes parásitas dentro del acero. La aleación y el laminado son las dos formas habituales de resolver esa contradicción.
- Polarización de saturación: el techo de densidad de flujo antes de que el acero deje de comportarse como un buen camino magnético.
- Pérdida específica del núcleo en W/kg, cotizada a una polarización y frecuencia indicadas.
- Permeabilidad a la densidad de flujo de trabajo, que fija la corriente magnetizante que necesita la máquina.
- Resistividad, que suprime las pérdidas por corrientes parásitas y disminuye a medida que disminuye el contenido de silicio.
- Factor de apilamiento, la proporción del volumen del núcleo que en realidad es acero en lugar de revestimiento y espacios de aire.
- Punzonabilidad, porque una buena calidad magnética que se rompe durante el corte no es una buena calidad.
En una cotización suelen predominar la pérdida en el punto de trabajo y el factor de apilamiento. La permeabilidad es más importante cuando el espacio de aire es pequeño y el presupuesto de magnetización es ajustado.
El acero eléctrico no orientado sigue siendo el predeterminado
El acero al silicio no orientado sigue siendo la respuesta correcta para la gran mayoría de los núcleos de estator de generadores. El contenido de silicio entre aproximadamente el 1,0% y el 3,5% aumenta la resistividad y reduce las pérdidas por corrientes parásitas, mientras que la estructura del grano permanece aleatoria, por lo que las propiedades se mantienen en todas las direcciones del núcleo.
| Espesor de laminación | Contenido de silicio | Banda de frecuencia práctica | donde encaja |
|---|---|---|---|
| 0,65 milímetros | 1,0-1,5% | Hasta 60Hz | Grandes núcleos hidroeléctricos y eólicos de baja velocidad, donde domina el costo de apilamiento |
| 0,50 milímetros | 1,5-2,5% | 50-150Hz | Alternadores de reserva, grupos electrógenos diésel y máquinas de velocidad media |
| 0,35 milímetros | 2,5-3,2% | 150-400Hz | Generadores de alta velocidad y máquinas auxiliares de automoción. |
| 0,20-0,27 milímetros | 3,0-3,5% | 400 Hz y más | Núcleos de muy alta velocidad donde la pérdida por kilogramo es la limitación vinculante |
Siguen dos advertencias. Una tira más delgada con mayor contenido de silicio reduce las pérdidas, pero cuesta más por kilogramo, desgasta las herramientas más rápido y reduce el factor de apilamiento, por lo que la ganancia debe medirse en función de la altura de la pila que agrega. Y la cifra de pérdida de una hoja de datos se mide en una muestra estándar: es una herramienta de comparación, no una predicción para su núcleo.
Cuando el acero no orientado no es suficiente
Algunos diseños superan lo que el acero al silicio estándar puede ofrecer, generalmente porque las restricciones de frecuencia, densidad de flujo o masa son inusualmente agresivas.
- Hierro puro electromagnético: saturación cercana a 2,1 T con excelente permeabilidad, pero la baja resistividad lo limita a calibres delgados o circuitos magnéticos polarizados en CC.
- Aleaciones de hierro y cobalto: saturación en el rango de 2,3-2,4 T, la más alta entre los materiales magnéticos blandos comerciales, utilizada donde la masa y el volumen son críticos.
- Compuestos magnéticos blandos: partículas de hierro recubiertas prensadas para darles forma, lo que permite trayectorias de flujo tridimensionales a costa de una menor permeabilidad y una mayor pérdida de histéresis.
- Cinta amorfa y nanocristalina: muy baja pérdida por kilogramo a alta frecuencia, pero un factor de apilamiento cercano a 0,8 la mantiene en núcleos pequeños.
La pérdida del núcleo se cotiza según la polarización y la frecuencia que la fábrica eligió para su hoja de datos. Su generador funciona con la polarización y frecuencia que eligió su diseño. La distancia entre esos dos puntos es donde viven las sorpresas.
Cuatro decisiones, en orden
Revíselos en secuencia y deténgase cuando la curva de costos se aplane.
- Frecuencia de funcionamiento. Impulsa el componente de pérdida por corrientes parásitas y, por lo tanto, establece el techo de espesor antes de considerar cualquier otra cosa.
- Densidad de flujo y margen de saturación. Deje margen por encima del punto de trabajo, especialmente en máquinas que sufren sobrecargas transitorias o forzados de campo.
- Presupuesto de pérdidas en vatios. Convierta W/kg en pérdida total del núcleo para la pila real y compárelo con el objetivo de eficiencia, no con la curva de otra persona.
- Ruta de fabricación y suministro. Debatir sobre una calidad de 0,35 mm no tiene sentido si el ancho o el revestimiento requeridos requieren un plazo de entrega de doce semanas.
El lugar donde aterrizan esas decisiones depende de la máquina, y un Guía de selección de materiales del núcleo del estator del generador. con comparaciones trabajadas suele ser más rápido que repetir el ejercicio desde los primeros principios.
Información: Solicite datos de pérdida en la polarización que realmente ejecuta. Una cifra de 3,6 W/kg a 1,0 T y 50 Hz dice muy poco sobre un núcleo que funciona a 1,6 T y 400 Hz.
Espesor, recubrimientos y tolerancias que muerden
El aislamiento de la superficie es lo que hace que la laminación funcione. Los recubrimientos orgánicos son delgados, soldables y económicos, pero limitan la temperatura de recocido; Los recubrimientos semiorgánicos e inorgánicos toleran el recocido con alivio de tensiones y brindan una mayor resistencia interlaminar, con cierto costo en factor de apilamiento y desgaste de la herramienta.
Cualquiera que sea el grado, estos valores pertenecen al dibujo y no a un valor predeterminado de fábrica.
- La altura de las rebabas después del corte, normalmente se mantiene por debajo de 0,05 mm para limitar los cortocircuitos interlaminares.
- Resistencia de aislamiento del revestimiento por unidad de área, especificada en lugar de supuesta.
- Tolerancia de espesor, comúnmente más o menos 0,01 mm en tiras de 0,35-0,50 mm.
- Planitud y curvatura, que deciden si el apilado automático avanza a velocidad o se detiene para realizar ajustes.
- Factor de apilamiento, normalmente entre 0,95 y 0,98 dependiendo del espesor y revestimiento.
Advertencia: El corte por láser deja una zona afectada por el calor a lo largo del borde cortado y el entrelazado o la soldadura crean cortocircuitos locales entre las laminaciones. Cualquiera de las opciones puede ser correcta, pero la pérdida del núcleo debe medirse en un núcleo construido de forma productiva.
Hacer coincidir el grado con la máquina
Las familias de generadores difieren lo suficiente como para que una recomendación de un solo grado engañe más de lo que ayude.
Generadores eólicos e hidráulicos.
Los grandes diámetros, la baja velocidad y el alto número de postes hacen que la prioridad se centre en el coste de apilamiento, la manipulación y la concentricidad. Es común el acero no orientado de 0,50 a 0,65 mm con un recubrimiento semiorgánico, y la pérdida por kilogramo rara vez es la cifra decisiva.
Alternadores industriales y de reserva.
Funcionamiento fijo a 50 o 60 Hz, diseños maduros y fuerte presión sobre los precios: el acero no orientado totalmente procesado de 0,50 mm con un recubrimiento orgánico estándar suele ganar, y el esfuerzo se centra en el factor de apilamiento y la tasa de desechos en lugar de grados exóticos.
Generadores de alta velocidad y automotrices.
Una vez que la frecuencia supera unos pocos cientos de hercios, la pérdida por remolinos crece más rápido que la pérdida por histéresis y el espesor se convierte en la palanca dominante. El punto de partida habitual es una tira delgada con alto contenido de silicio y un revestimiento inorgánico que sobrevive al recocido.
Calificación y pruebas antes del lanzamiento del volumen
Los certificados de material acreditan la tira, no el núcleo. Ambos necesitan verificación.
- Certificado de fábrica que indique la pérdida en su polarización y frecuencia, con el estándar de prueba nombrado.
- El tipo de recubrimiento y el peso del recubrimiento se registran junto con la resistencia de aislamiento por unidad de área.
- Se acordó el método de apilamiento, con la pérdida medida en un núcleo de muestra construido durante la producción.
- Una segunda fuente calificó en paralelo, especialmente para espesores finos y recubrimientos inorgánicos.
Un núcleo que mantiene su pérdida en 1,05 veces el flujo nominal, a la frecuencia nominal, después de tres ciclos térmicos normalmente está listo para el lanzamiento del prototipo. Todo lo que se aprueba sólo en papel no lo es.
El material del núcleo del estator del generador es un compromiso entre pérdida, saturación, capacidad de fabricación y suministro. La calidad que gana en pérdida por kilogramo rara vez es la que gana en costo total, y la diferencia casi siempre se esconde en el factor de apilamiento, el desgaste de la herramienta y la tasa de desperdicio.
Revise la elección cada vez que cambie la frecuencia, la densidad de flujo o la longitud de la pila. Si tienes un dibujo y un volumen anual, envíe ambos a nuestro equipo de ingeniería y volveremos con una recomendación de calidad y un diseño de pila que realmente se puede construir en volumen.
Artículo anterior
Construcción del núcleo del estator del generador: explicación de laminaciones, apilamiento y enfriamiento
Siguiente artículo
El papel de las laminaciones del núcleo del estator: eficiencia, calor, ruido y abastecimiento
Zhejiang Jufeng Technology Co., Ltd. © Reservados todos los derechos

Fabricantes de núcleos de estator y rotor laminados personalizados