 简体中文
 English
 русский
 Español

Hogar / Noticias / Noticias de la industria / Construcción del núcleo del estator del generador: explicación de laminaciones, apilamiento y enfriamiento
Construcción del núcleo del estator del generador: explicación de laminaciones, apilamiento y enfriamiento
Ingeniería del núcleo del generador.
Construcción del núcleo del estator del generador: laminaciones, apilamiento y enfriamiento
Dos proveedores pueden cotizar el mismo diseño electromagnético y aun así entregar núcleos que difieren en pérdida sin carga, ruido y aumento de temperatura. La diferencia es la construcción: el acero, la sujeción, el enfriamiento.
En un gran generador hidráulico o turbo, el núcleo del estator por sí solo puede pesar más de cien toneladas de acero apilado. Mucho antes de que alguien discuta sobre el devanado, esa pila ha decidido cuánta energía de entrada se convierte en calor, qué tan fuerte zumba la máquina y qué tan uniforme se mantiene el entrehierro durante décadas de servicio.
La construcción se reduce a cuatro decisiones interconectadas: grado y espesor de laminación, geometría de punzonado y ranura, método de apilado y sujeción, y vía de ventilación. Cada uno tiene un lado de costos y un lado de pérdidas, y una laminación más delgada solo vale la pena cuando la calidad del recubrimiento y el factor de apilamiento son lo suficientemente buenos como para mantener el área de ranura por la que pagó.
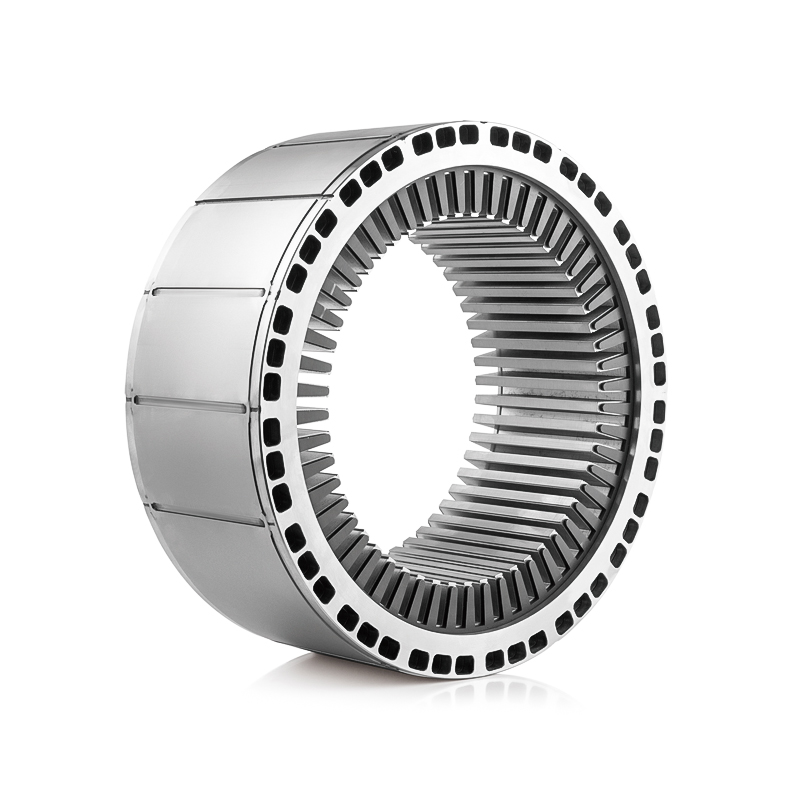
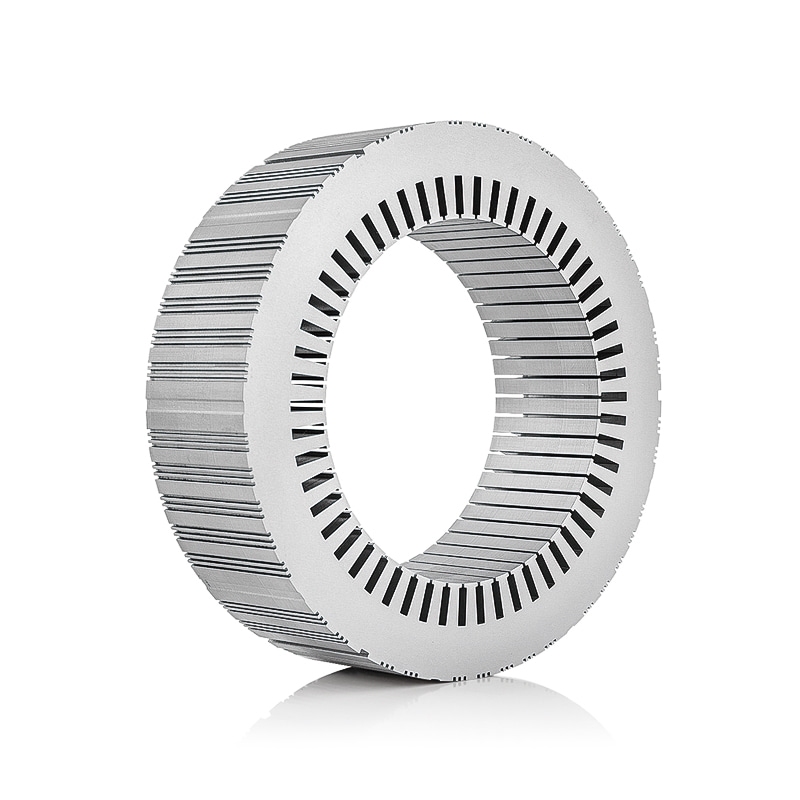
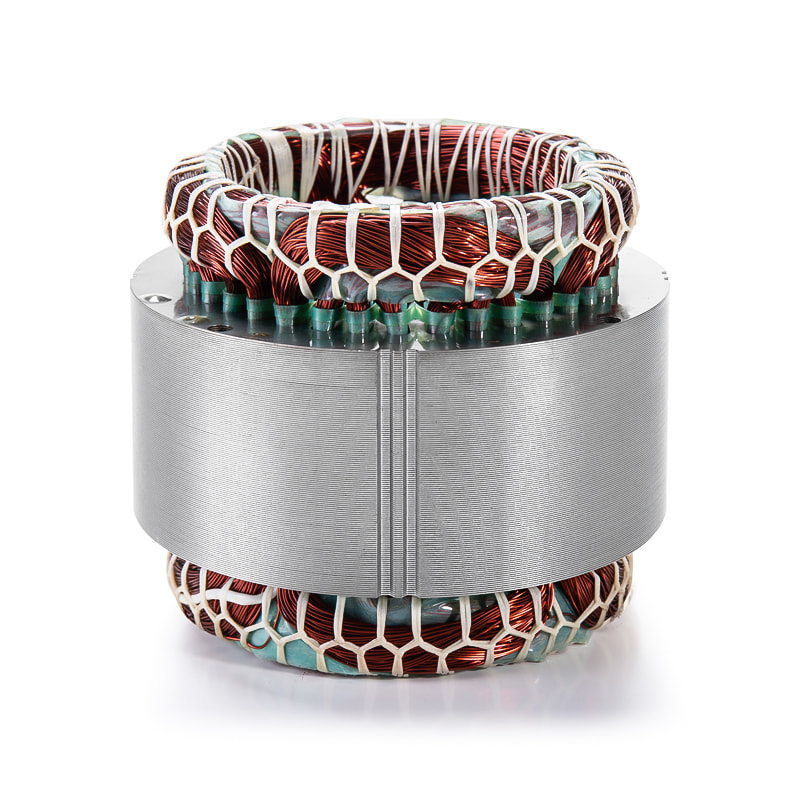
Cómo se ensambla el núcleo del estator de un generador
La secuencia de construcción es corta, pero cada paso limita el siguiente.
- Punzonado o corte por láser. Las laminaciones se cortan de acero eléctrico revestido. Aquí se fijan la geometría de las ranuras, el ancho de los dientes y la altura de las rebabas, y una rebaba que une el revestimiento crea un cortocircuito local entre las láminas.
- Revestimiento aislante. El aislamiento de óxido o tipo C establece resistencia interlaminar: demasiado delgado y la pila se comporta como un bloque sólido, demasiado grueso y el factor de apilamiento cae.
- Apilado. Las laminaciones se apilan en registro sobre barras de cola de milano en máquinas grandes, o entrelazadas en el troquel para las pequeñas.
- Compresión y sujeción. Las placas finales y los dedos de presión, o pernos pasantes, aplican una presión específica definida que mantiene la pila firme sin aplastar el revestimiento.
- Funciones de ventilación. Los espaciadores de conductos, los canales axiales y los paquetes de extremos escalonados se incorporan durante el apilado y no se agregan después.
- Verificación. El diámetro interior, las ranuras, la longitud de la pila, la sujeción y la pérdida del núcleo se miden antes de que el devanado se acerque al marco.
Pequeños núcleos fusionan estos pasos: un troquel progresivo perfora y entrelaza las laminaciones, y la pila se suelda o une en el diámetro exterior. Esto elimina costos en lugar de riesgos, trasladando el riesgo al desgaste de las herramientas y la consistencia del recubrimiento.
Grado y espesor de laminación: la palanca de la primera pérdida
Los grados de acero eléctrico reciben su nombre por su pérdida. En una designación como M400-50A, 400 significa una pérdida específica máxima de 4,00 W/kg a 1,5 T y 50 Hz, y 50 significa 0,50 mm de espesor. Cambie el número final y cambiará el componente de corrientes parásitas, que crece con el cuadrado del espesor y la frecuencia.
| Espesor | Ejemplos de calificaciones | donde cabe | lo que intercambias |
|---|---|---|---|
| 0,65 milímetros | M600-65A, M800-65A | Máquinas pequeñas de baja frecuencia y alternadores ligeros | Mayor pérdida por remolino por kilogramo, pero menor coste de material y herramientas |
| 0,50 milímetros | M400-50A, M470-50A | Estructuras convencionales de 50/60 Hz, generadores hidráulicos, industriales y de reserva. | Pérdida y costo equilibrados; el valor predeterminado a menos que los objetivos de eficiencia exijan más |
| 0,35 milímetros | M350-35A, M300-35A | Generadores, eólicos y de tracción de alta eficiencia y mayor frecuencia | Menor pérdida, mayor costo por kilogramo, más pasadas, recubrimiento menos indulgente |
| 0,20-0,27 milímetros | Grados de alta frecuencia | Alternadores de alta velocidad y diseños donde la frecuencia domina la pérdida. | Pérdida más baja en frecuencia, pero bordes quebradizos y herramientas de primera calidad |
Aumentar un grado, de M470-50A a M400-50A, elimina aproximadamente el 15 por ciento de la pérdida específica de esa laminación. Es fácil recuperar esa ganancia a través de un peor factor de apilamiento, un recubrimiento más pesado o un control deficiente de las rebabas, razón por la cual el material y el proceso deben cotizarse juntos. El lado del material está cubierto en esta guía para elegir el acero eléctrico adecuado para el núcleo del estator de un generador .
Información. El mismo M400-50A suministrado con un revestimiento dañado y rebabas pesadas puede calentarse más que un núcleo M470-50A limpio y del mismo peso.
Apilamiento y sujeción: de donde el núcleo adquiere su identidad mecánica
Las laminaciones no se mantienen en su lugar. En los núcleos de generadores grandes, la pila se asienta en ranuras de cola de milano en barras clave dentro del marco, comprimidas por dedos de presión en ambos extremos, con pernos pasantes o placas de sujeción que mantienen la presión final. En su lugar, los núcleos más pequeños utilizan entrelazado, soldadura o unión.
- Pilas entrelazadas. Es el más rápido de construir y se autoalinea, pero los puentes entrelazados forman caminos magnéticos locales entre las laminaciones.
- Pilas soldadas. Fuerte y económico en núcleos pequeños y medianos; Las costuras de soldadura conducen entre láminas, por lo que la posición de la soldadura es tan importante como la resistencia de la misma.
- Pilas adheridas o curadas con barniz. El mejor aislamiento interlaminar y la menor pérdida, pero exigen laminaciones limpias y planas y un ciclo de curado controlado.
- Barras para llaves, dedos de presión y pernos pasantes. El estándar para grandes generadores hidráulicos y turbogeneradores, porque la presión final se puede ajustar, medir y volver a comprobar.
Dos números muestran si el apilamiento se realizó correctamente: el factor de apilamiento, normalmente garantizado entre 0,94 y 0,98 para acero eléctrico revestido, y la planitud y escuadra de la pila terminada. Por debajo de 0,94 se compra aire donde el diseño suponía hierro.
Advertencia. Una pila poco comprimida se afloja durante el servicio y comienza a preocuparse; una pila demasiado comprimida aplasta el revestimiento o curva las laminaciones, lo que se manifiesta más tarde como excentricidad del orificio y un entrehierro desigual.
Los núcleos que viajan por carretera o por mar se vuelven a comprobar y apretar después de montar el devanado, porque la sujeción tiene que sobrevivir tanto al transporte como al funcionamiento.
Detalle de ventilación y región final.
El calor sale del núcleo del estator por conducción a lo largo de las laminaciones hacia el marco, por convección hacia el entrehierro y por flujo forzado a través del propio núcleo. La construcción decide cuánto de cada ruta obtienes.
En máquinas grandes, la pila se divide en paquetes mediante conductos de ventilación radiales formados a partir de espaciadores de conductos, normalmente cada 40 a 60 mm de longitud de la pila, con canales axiales a través del yugo donde los necesita el circuito de refrigeración.
La región final es la parte difícil. El flujo perdido del devanado final ingresa a los extremos del núcleo y a la estructura de sujeción, por lo que los paquetes de extremos son escalonados y se construyen a partir de laminaciones progresivamente más cortas para reducir la densidad de pérdidas. Si se equivoca en ese detalle, el punto más caliente de la máquina se ubicará donde no se instaló ningún termopar.
En la mayoría de los núcleos de generadores, la temperatura límite no es la temperatura promedio de la pila. Se trata de la punta del diente al lado del espacio de aire y la lámina final detrás del dedo de presión.
Peligro. Eliminar los conductos de ventilación para simplificar el apilamiento y aumentar el factor de apilamiento es una de las formas más rápidas de crear un punto caliente que ninguna prueba en el taller revelará.
Tolerancias e inspección: prueba de que la construcción funciona
La calidad de la construcción se puede verificar en la planta, antes de instalar el devanado. Son las comprobaciones que separan un núcleo que coincide con su cálculo de otro que coincide únicamente con su dibujo.
| comprobar | método típico | Contra qué protege |
|---|---|---|
| factor de apilamiento | Recuento de laminaciones y medición de la altura de la pila | Área de ranura perdida, mayor densidad de flujo, producción reducida |
| Diámetro interior y redondez | Medición con micrómetro de orificio o láser en varias posiciones axiales | Entrehierro desigual, atracción magnética desequilibrada, vibración |
| Dimensiones y paso de las ranuras | Calibradores de ranura y controles de plantilla en varios dientes. | Ajuste del devanado, contacto térmico y rigidez del estator. |
| Resistencia interlaminar | Franklin o prueba de sobretensión a un voltaje definido | Cortocircuitos entre laminaciones y calentamiento local por corrientes parásitas |
| Pérdida del núcleo | Prueba de flujo anular o de magnetización en el núcleo ensamblado | Pérdida sin carga superior a la prometida por el diseño |
| Estanqueidad de sujeción | Comprobación de par de pernos, prueba de golpeteo, medición de vibraciones | Aflojamiento en servicio, desgaste y daño progresivo del núcleo. |
Solicite registros, no solo resultados
El lote de recubrimiento, la vida útil de la herramienta de punzonado, la presión de la pila, el ciclo de curado y los datos de la prueba del anillo describen juntos un proceso. Un certificado por sí solo describe un documento.
Construcción adecuada al tipo de generador
Las mismas reglas conducen a respuestas diferentes según la máquina.
- Grandes generadores hidroeléctricos. Grados de 0,50 mm o 0,35 mm, apilamiento de barra clave, conductos radiales, extremos escalonados y dedos de presión, construidos para décadas de servicio.
- Generadores eólicos de accionamiento directo. Alto factor de apilamiento y tolerancia estrecha del orificio para uniformidad del entrehierro, punzonado de gran volumen, pilas unidas o entrelazadas.
- Turbogeneradores. Grados de alta resistencia de 0,35 a 0,50 mm, enfriamiento preciso de la región final y sujeción que se mantiene mediante ciclos térmicos continuos.
- Grupos electrógenos industriales y de reserva. Grados de 0,50 mm, pilas soldadas o entrelazadas y diseños de conductos simples, con decisiones que determinan costos y plazos de entrega.
- Alternadores de alta velocidad. Grados de 0,20 a 0,27 mm, donde la frecuencia hace que las pérdidas por remolinos sean dominantes y la precisión del punzonado importa más que la longitud de la pila.
Éxito. La ruta más barata hacia un objetivo de pérdidas suele ser una mejor construcción en lugar de un acero más delgado. Un factor de apilamiento más alto, un revestimiento más limpio y un diámetro interior más estrecho recuperan más de un escalón de pendiente.
La geometría de la ranura, el paso del conducto y la presión de la pila son baratos de ajustar en un dibujo y costosos de ajustar en una matriz.
Cuando el núcleo de un generador sale a cotización, las especificaciones que más mueven el precio rara vez son las que aparecen en el bloque de título del dibujo. El grado y el espesor, la longitud y el factor de apilamiento de la pila, el método de sujeción, la disposición del conducto, las tolerancias de orificios y ranuras y el ciclo de trabajo esperado deciden si dos cotizaciones para el mismo núcleo difieren en un veinte por ciento.
La secuencia práctica: fijar el presupuesto de pérdidas antes del área de la ranura, confirmar el factor de apilamiento que está comprando, presenciar la prueba del núcleo y mantener los registros de inspección con la máquina.
Si el generador aún se está diseñando, traiga al proveedor principal con anticipación. Es más fácil acordar un factor de apilamiento, un paso de conducto y una tolerancia de orificio mientras el marco es un dibujo que una vez que el primer núcleo del prototipo está en el banco de pruebas. tu puedes hable con nuestros ingenieros principales en cualquier etapa.
Artículo anterior
No hay próximo post
Siguiente artículo
Material del núcleo del estator del generador: cómo elegir el acero eléctrico adecuado
Zhejiang Jufeng Technology Co., Ltd. © Reservados todos los derechos

Fabricantes de núcleos de estator y rotor laminados personalizados